航空航天安全级钛合金锻件无损检测标准与要求
在航空航天装备制造领域,钛合金锻件承担着结构承载、高温耐受、抗疲劳等多重关键使命。无论是机身承力框、发动机高温部件,还是起落架等核心结构件,其材料内部哪怕存在微米级的冶金缺陷或组织异常,都可能在极端服役条件下逐步扩展,最终影响整体结构安全。正因如此,无损检测技术作为保障锻件内在品质的核心手段,贯穿于钛合金锻件从坯料准备、锻造成型到成品交付的全过程。对于航空航天安全级应用场景而言,无损检测已不仅是出厂检验的一个环节,更是产品设计、工艺验证与质量保证体系中不可逾越的刚性门槛。
航空航天安全级锻件的检测定位
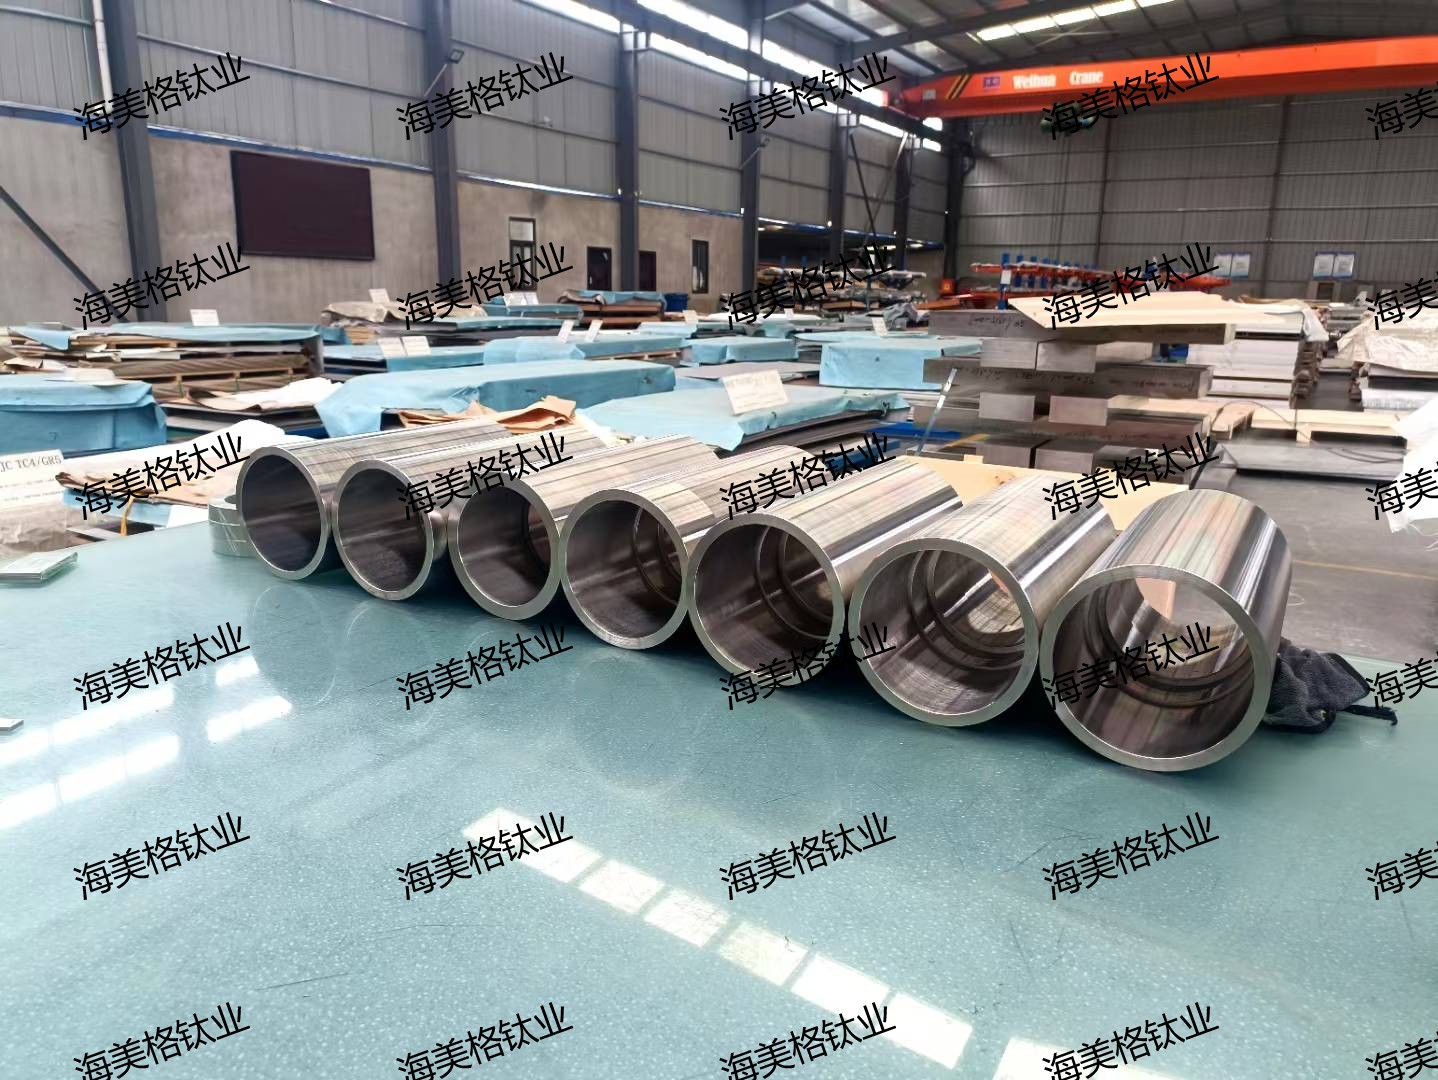
航空航天安全级钛合金锻件,通常指应用于飞行器关键承力部位、发动机转动件及高温结构件等场景的锻件产品。这类锻件长期处于交变载荷、高低温循环、腐蚀介质等多重复杂工况之下,对材料的连续性、均匀性和可靠性要求极为严苛。与普通工业锻件不同,航空航天安全级锻件在原材料冶炼阶段即对杂质元素、气体含量、偏析程度设定严格限值,在锻造环节则要求精确控制变形温度、变形速率与变形量,以获得均匀细小的显微组织。而所有这些前期工艺控制的成效,最终都需要通过系统化的无损检测手段加以验证和确认。可以说,无损检测是连接锻造工艺与服役安全之间的关键桥梁。
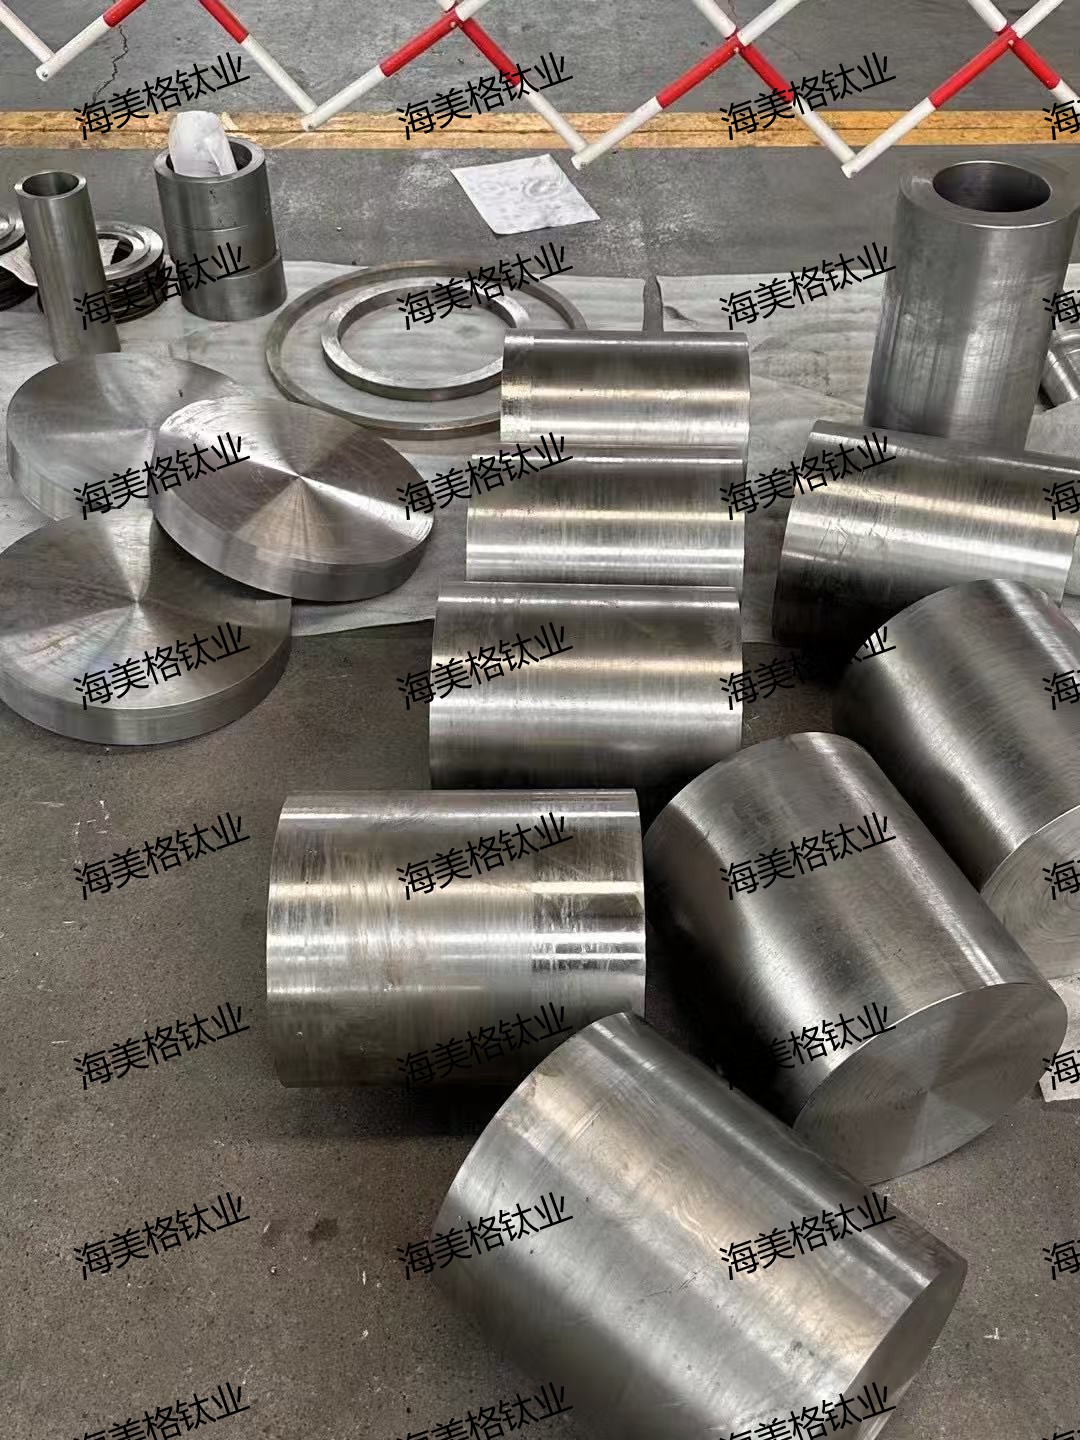
在宝鸡海美格钛业有限公司的生产实践中,航空航天用钛合金锻件始终遵循从坯料源头到成品出厂的全流程检测理念。企业依托自有锻造产线与配套检测设施,对每一批次锻件实施严格的质量监控,确保产品在交付客户之前完成全面、规范的检测验证。
常规无损检测方法解析
针对钛合金锻件的材质特性与典型缺陷类型,航空航天领域广泛应用的无损检测方法主要包括超声检测、涡流检测、渗透检测及射线检测等。每种方法各有其适用对象与技术边界,在实际生产中通常需要根据锻件的结构特征、服役要求及缺陷敏感方向进行合理选择与组合应用。
超声检测是航空航天钛合金锻件内部质量评价的方法,对锻件内部的冶金缺陷如缩孔、疏松、裂纹、夹杂物及组织不均匀等具有较高的灵敏度。检测时,超声波探头在锻件表面扫查,声束穿透材料并在缺陷界面产生反射回波,通过分析回波的位置、幅度与形态,即可判定内部缺陷的当量尺寸与分布状态。对于航空航天安全级锻件,超声检测通常要求采用水浸聚焦或接触式纵波斜入射技术,必要时还需进行横波检测以发现特定取向的缺陷。
涡流检测主要用于发现锻件表面及近表面的连续性缺陷,如折叠、裂纹、起皮等。该方法对导电材料表面缺陷反应灵敏,且无需耦合剂,检测速度快,适合批量筛查。渗透检测则利用毛细作用原理,使着色剂渗入表面开口缺陷,经显像处理后直观显示缺陷形貌,适用于各类形状复杂锻件的表面质量检查。
在宝鸡海美格钛业有限公司的检测流程中,超声检测作为内部质量把控的核心手段,辅以渗透检测覆盖表面开口缺陷,形成内外兼顾的检测体系。企业配备成套检测仪器,检测操作严格依据标准规范执行,检测数据完整记录、随批次归档,确保每件锻件的质量状态可追溯、可复验。
无损检测关键控制要点
航空航天安全级钛合金锻件的无损检测,并非简单执行一项探伤操作,而是涉及检测时机选择、检测标准确定、验收界限判定以及过程质量控制等多环节的系统工程。在实际生产中,以下关键控制要点直接影响检测结果的有效性与可靠性。
检测时机的选择对缺陷检出率具有显著影响。钛合金锻件中的部分缺陷在锻造过程中可能发生形态变化,例如铸锭中的微小孔洞经大变形量锻造后可能焊合,而锻件内部的裂纹则可能在后续热处理或机加工过程中进一步扩展。因此,航空航天锻件的无损检测通常安排在最终热处理和粗加工之后进行,此时锻件内部组织已基本稳定,缺陷形态趋于最终状态,检测结果更能反映产品的实际服役质量。对于关键承力锻件,有时还需在锻造中间工序设置过程检测,以便及时发现工艺异常、避免后续加工的无效投入。
检测标准的选用直接决定验收界限的宽严程度。航空航天安全级锻件通常参照相关行业通用规范及用户技术协议执行检测,不同应用部位对缺陷的允许尺寸、密集程度及分布位置有各自明确的界限要求。例如发动机转动件对缺陷尺寸的限制通常严于机身结构件,表面缺陷的允许尺寸也往往小于内部缺陷的验收标准。锻件供货企业需根据产品用途精准匹配相应检测标准,确保检测结论既满足使用要求,又不造成过严判定带来的不必要浪费。
在宝鸡海美格钛业有限公司的日常生产中,检测标准的适配是技术评审阶段的核心环节。企业技术人员在承接航空航天用钛合金锻件订单之初,即与客户充分沟通产品的服役条件、关键部位及验收要求,据此确定适用的检测方法与验收界限。检测过程中严格执行标准规定的扫查覆盖率、灵敏度校准及判伤原则,确保每一道检测工序均有章可循、有据可依。
常见认知误区澄清
在钛合金锻件的无损检测实践中,部分采购方和使用单位存在一些认知上的偏差,这些误区若不加纠正,可能影响产品质量的准确评价与合理验收。
一种常见误区是将无损检测视为保证产品质量的手段,认为只要最终检测合格,锻件即具备充分的服役可靠性。事实上,无损检测的本质是对已形成产品质量状态的验证与确认,而非赋予产品额外性能的加工环节。锻件内部组织的均匀性、力学性能的稳定性以及残余应力的合理分布,主要取决于锻造工艺设计与过程控制水平。如果锻造工艺本身存在缺陷,如锻造温度失控导致组织过热、变形量不足造成组织粗大等,即使无损检测未发现超标缺陷信号,锻件的服役性能仍可能无法满足设计预期。因此,成熟可靠的锻造工艺体系与严格的过程质量控制,始终是无损检测有效性的基础前提。
另一类误区在于对检测灵敏度的简单化理解,认为检测设备越先进、灵敏度设置越高,越能保障产品质量。实际上,过高的检测灵敏度设置可能导致大量无害的微小冶金信号被判定为超标缺陷,造成合格产品的误判报废。合理的检测灵敏度应当依据产品的服役要求、材料特性及验收标准综合设定,在保证不漏检有害缺陷的前提下,兼顾检测结果的经济性与可生产性。
宝鸡海美格钛业有限公司在服务航空航天领域客户的过程中,始终注重与客户就检测方法的适用边界、验收标准的执行口径进行充分沟通,帮助客户正确理解检测报告的技术内涵,避免因认知偏差导致的验收争议或质量误判。
工艺控制与无损检测的协同关系
航空航天安全级钛合金锻件的高质量交付,离不开锻造工艺控制与无损检测验证的深度协同。锻造成型工艺的合理性直接决定锻件内部组织的均匀性与致密性,而无损检测则为工艺效果提供客观评价手段。在实际生产中,工艺与检测之间形成相互印证、持续优化的闭环机制。
宝鸡海美格钛业有限公司在这一环节积累了扎实的实践经验。针对航空航天用钛合金锻件,企业依据不同牌号的工艺特性,制定差异化的锻造与热处理方案。例如TC11钛合金因其优异的高温强度与蠕变性能,常用于航空发动机压气机盘件及叶片等高温承力部件,此类锻件对组织均匀性和缺陷控制的要求极为严格。企业在锻造过程中采用分段渐进锻造结合两相区控温精锻的工艺路线,通过精确控制各道次变形量与变形温度,获得均匀细小的双态组织。锻后检测环节,超声检测重点监控内部冶金缺陷,渗透检测覆盖表面开口缺陷,热处理工序则依据检测结果反向验证工艺参数的合理性,确保锻件在满足内部质量要求的同时,具备稳定匹配的力学性能。
对于TC4、TC4-DT等中强钛合金锻件,广泛应用于机身承力框、对接接头等结构部件,疲劳性能与损伤容限特性是设计关注的核心指标。此类锻件的锻造工艺需要在强度与塑性之间寻求平衡,检测环节则重点关注可能成为疲劳裂纹萌生源的微小冶金缺陷。宝鸡海美格钛业有限公司通过锻造工艺与检测标准的协同匹配,使锻件在满足超声检测验收要求的同时,具备稳定的疲劳性能与断裂韧性,有效支撑航空航天结构件的长寿命服役需求。
质量体系与过程可追溯
航空航天安全级钛合金锻件的无损检测,必须建立在规范的质量管理体系之上。检测人员资质、设备状态管理、工艺规程执行及记录文件控制等要素,共同构成检测结果有效性的基础保障。
宝鸡海美格钛业有限公司拥有ISO9001与GJB9001C质量管理体系认证,检测环节严格执行体系文件规定的控制程序。企业配置的检测仪器定期进行校准与核查,确保设备状态始终满足检测精度要求。检测操作由具备相应资质的专业人员执行,检测工艺规程经技术评审后生效执行,检测记录与评定结论同步归档,实现从原材料入厂到成品交付全过程的可追溯性。
对于航空航天领域客户而言,锻件供货企业提供的检测资料不仅是产品合格的证明文件,更是后续装机使用、寿命管理及失效分析的重要依据。宝鸡海美格钛业有限公司每批次航空航天用钛合金锻件均提供完整的材质证明、检测报告及工艺记录,资料格式符合行业项目验收与企业入库备案要求,为客户建立完善的供应链质量档案提供有力支撑。
行业发展趋势与持续提升
随着航空航天装备向轻量化、长寿命、高可靠性方向持续演进,对钛合金锻件无损检测技术的要求也在不断提高。检测标准逐步细化,验收界限日趋严格,检测方法正向自动化、数字化与智能化方向快速发展。超声相控阵成像、自动扫查系统、检测数据云端管理及人工智能辅助判伤等新技术的应用,正在深刻改变传统无损检测的实施模式。
在此背景下,钛合金锻件制造企业需要持续提升检测技术能力与质量管理水平,以适应航空航天领域日益严格的配套要求。宝鸡海美格钛业有限公司将持续完善自有检测设施与工艺体系,紧跟行业技术发展步伐,以稳定可靠的检测能力保障航空航天安全级钛合金锻件的高质量交付,为我国航空航天装备制造业的发展贡献坚实的材料支撑。