机身承力结构是飞行器整体框架中承担主要载荷的关键部分,其材料选择与成型质量直接影响装备的使用寿命与可靠性。钛合金凭借比强度高、耐腐蚀性强、抗疲劳性能优异等特点,成为该领域应用广泛的材料之一。然而,航空航天用钛合金锻件并非标准货架产品,每一件都需要结合具体结构的受力特征、装配关系与工况环境进行定制加工。本文从工程应用视角出发,梳理机身承力结构用钛合金锻件在定制加工过程中的核心要点,帮助相关采购与技术人员规避常见问题。
机身承力结构对钛合金锻件的基本要求
机身承力结构通常包括框梁类构件、连接接头、壁板加强件等,这些部件在服役过程中承受拉伸、压缩、弯曲及交变载荷,部分区域还面临高低温交替与介质腐蚀。因此,材料必须具备稳定的力学性能、良好的断裂韧性与抗裂纹扩展能力。目前工程上常用的牌号包括TC4、TC18、TC4-DT、TA15等,其中TC4综合性能均衡,适用于中等载荷的结构件;TC18强度等级更高,常用于大截面承力框梁;TC4-DT在损伤容限设计中有优势;TA15则在中温环境下保持较好的比强度。
对于锻件而言,除了材料牌号本身,更关键的是锻造后的内部组织状态。机身结构件通常要求锻件组织均匀、无粗大晶粒、无锻造裂纹及折叠缺陷。晶粒度等级、流线分布、显微组织类型(等轴组织、双态组织、网篮组织)等指标,都会对疲劳寿命产生直接影响。因此,定制加工的第一步,不是急于确定外形尺寸,而是根据结构件的受力模式明确锻件的技术条件,包括力学性能取样位置、无损检测等级、显微组织验收标准等。
定制加工中容易忽视的工艺细节
在实际采购过程中,不少用户将注意力集中在最终尺寸精度上,而忽略了锻造过程对材料性能的深层影响。钛合金导热系数低、变形抗力大、温度窗口窄,锻造加热温度、变形速率、变形量分配、终锻温度等参数稍有偏差,就可能导致组织不均匀或性能不达标。尤其对于航空航天用锻件,普遍要求采用锻造+热处理的组合工艺路线,通过多火次变形破碎铸态组织,再经固溶时效调整析出相形态,才能获得强度与塑性良好匹配的最终状态。
另一个常见问题是余量设置与检测要求的脱节。机身承力结构锻件往往需要预留机械加工余量,但余量过大会增加后续加工成本,余量过小又可能导致表面缺陷在机加后无法完全去除。合理的做法是结合锻件复杂度、探伤要求与后续装夹方式,与锻造厂家共同确定各部位的余量分配。此外,航空航天锻件普遍要求逐件进行超声波检测,部分关键件还需增加荧光渗透检测,这就要求锻件表面粗糙度与几何形状满足检测工艺的可实施性,否则容易出现检测盲区。
非标定制能力也是用户需要重点考察的环节。机身结构件形状复杂,常常带有凸台、耳片、变截面等特征,标准锻坯无法直接满足需求。具备自由锻与模锻能力的厂家,可以根据图纸设计锻造毛坯形状,并通过分料、预锻、终锻等工序控制金属流线方向,使流线沿主受力方向分布。若厂家仅能提供简单方块或圆饼锻坯,后续切削量巨大,流线被切断,结构件的抗疲劳性能将明显下降。因此,定制加工的核心价值在于按受力特征设计锻造方案,而非简单按图加工外形。
锻造加工的关键控制环节
材料复验是定制加工的首要环节。航空航天用钛合金对化学成分、气体含量、低倍组织、高倍组织均有明确验收要求。用户在锻件投料前,应确认铸锭或坯料的炉批号、冶炼方式及原始检测报告,必要时可委托第三方进行复验。部分特殊用途的锻件还对β斑、偏析等冶金缺陷有专项控制要求,这些都需要在技术协议中提前约定。
锻造工艺执行过程需要全程受控。以TC4为例,通常采用相变点以下30℃至50℃的锻造温度区间,配合适当的变形量,获得双态组织或等轴组织。对于大截面锻件,还需考虑变形热效应引起的温升,避免局部过热导致组织粗化。变形方式上,镦粗与拔长交替进行有助于破碎铸态组织、改善各向异性。锻造完成后,应根据零件使用温度与受力水平选择退火、固溶时效或双重退火工艺。例如TC4常用的固溶时效制度为900℃至950℃固溶后水淬,再经500℃至600℃时效处理,具体参数需依据截面尺寸与性能目标进行调整。
尺寸与表面质量控制同样不可忽视。航空航天锻件对尺寸公差要求严格,大型锻件还需要考虑热胀冷缩与后续热处理变形量,预留合理的精整余量。表面缺陷如裂纹、折叠、压坑等,不仅影响外观,更可能成为疲劳裂纹萌生源。因此,锻件出厂前通常需要进行表面检查与修磨,并按照技术协议执行超声波、涡流或渗透检测。值得留意的是,不同检测方法对缺陷的敏感方向不同,用户应根据锻件受力方向与关键区域分布,与厂家协商确定检测范围与验收级别。
选择定制加工厂家的评估维度
对于机身承力结构这类高要求锻件,选择加工厂家不能只看价格与交期,更应关注其体系保障能力与同类产品加工经验。具备GJB9001C质量管理体系认证的厂家,通常在过程控制、文件记录、不合格品管理等方面更为规范,能够提供完整的质量追溯链。同时,厂家是否具备大型锻造设备、配套热处理炉及数控加工能力,也直接决定了其承接非标复杂锻件的可行性。厂内闭环生产意味着从下料到成品检测均在同一个质量体系下运行,减少了外协流转带来的质量波动风险。
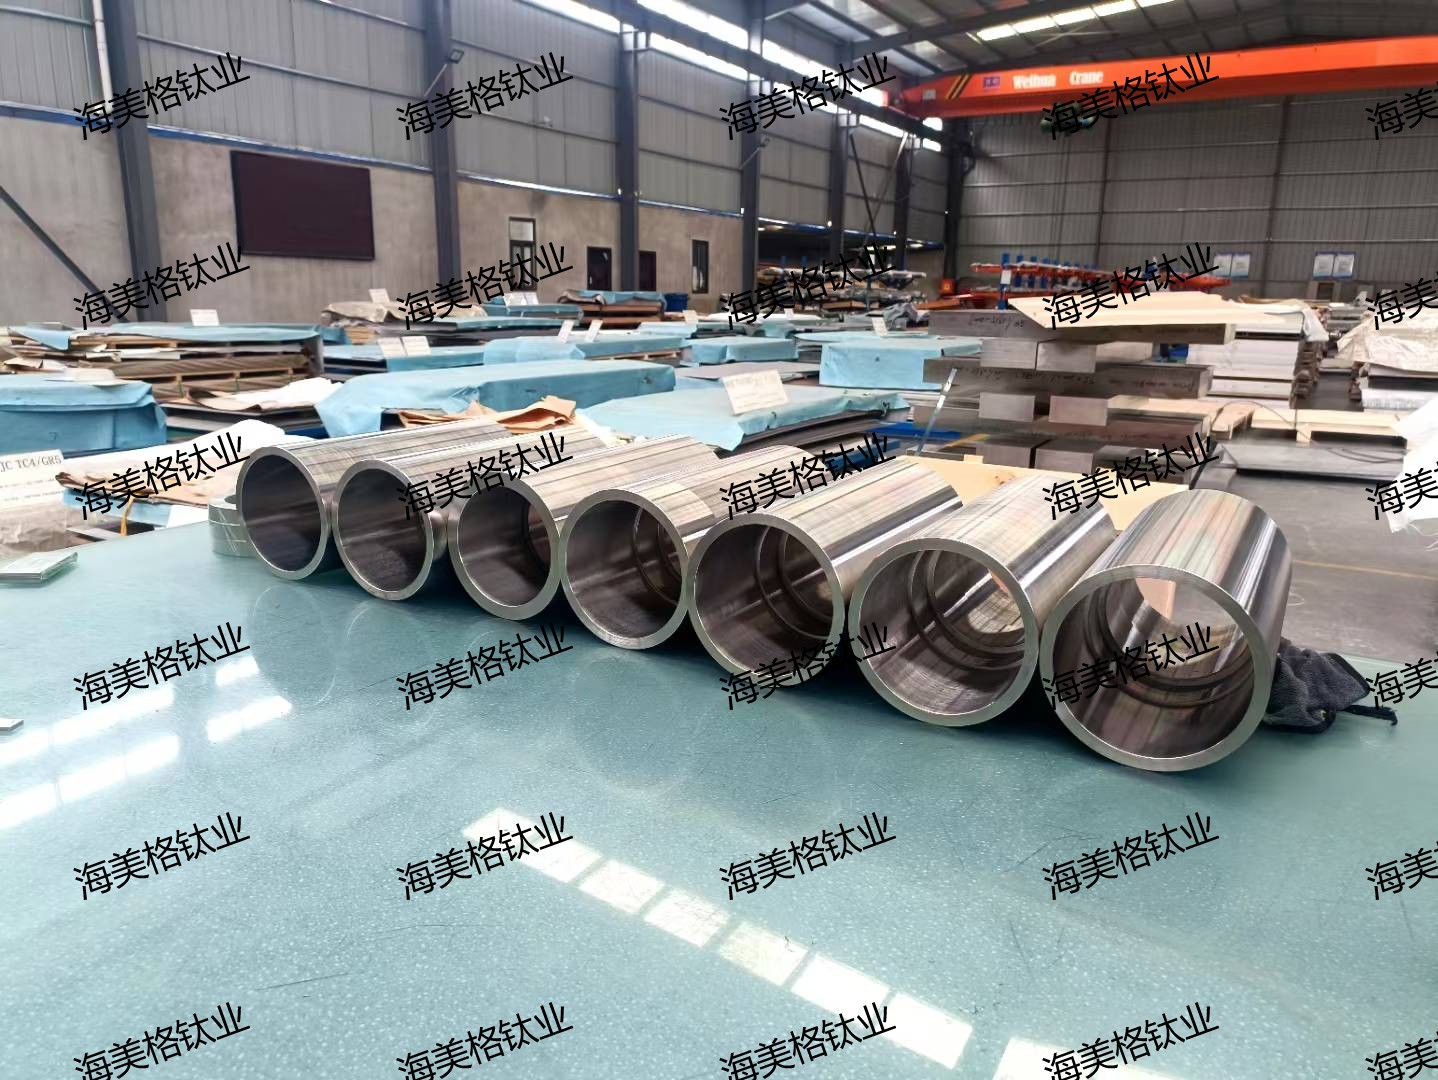
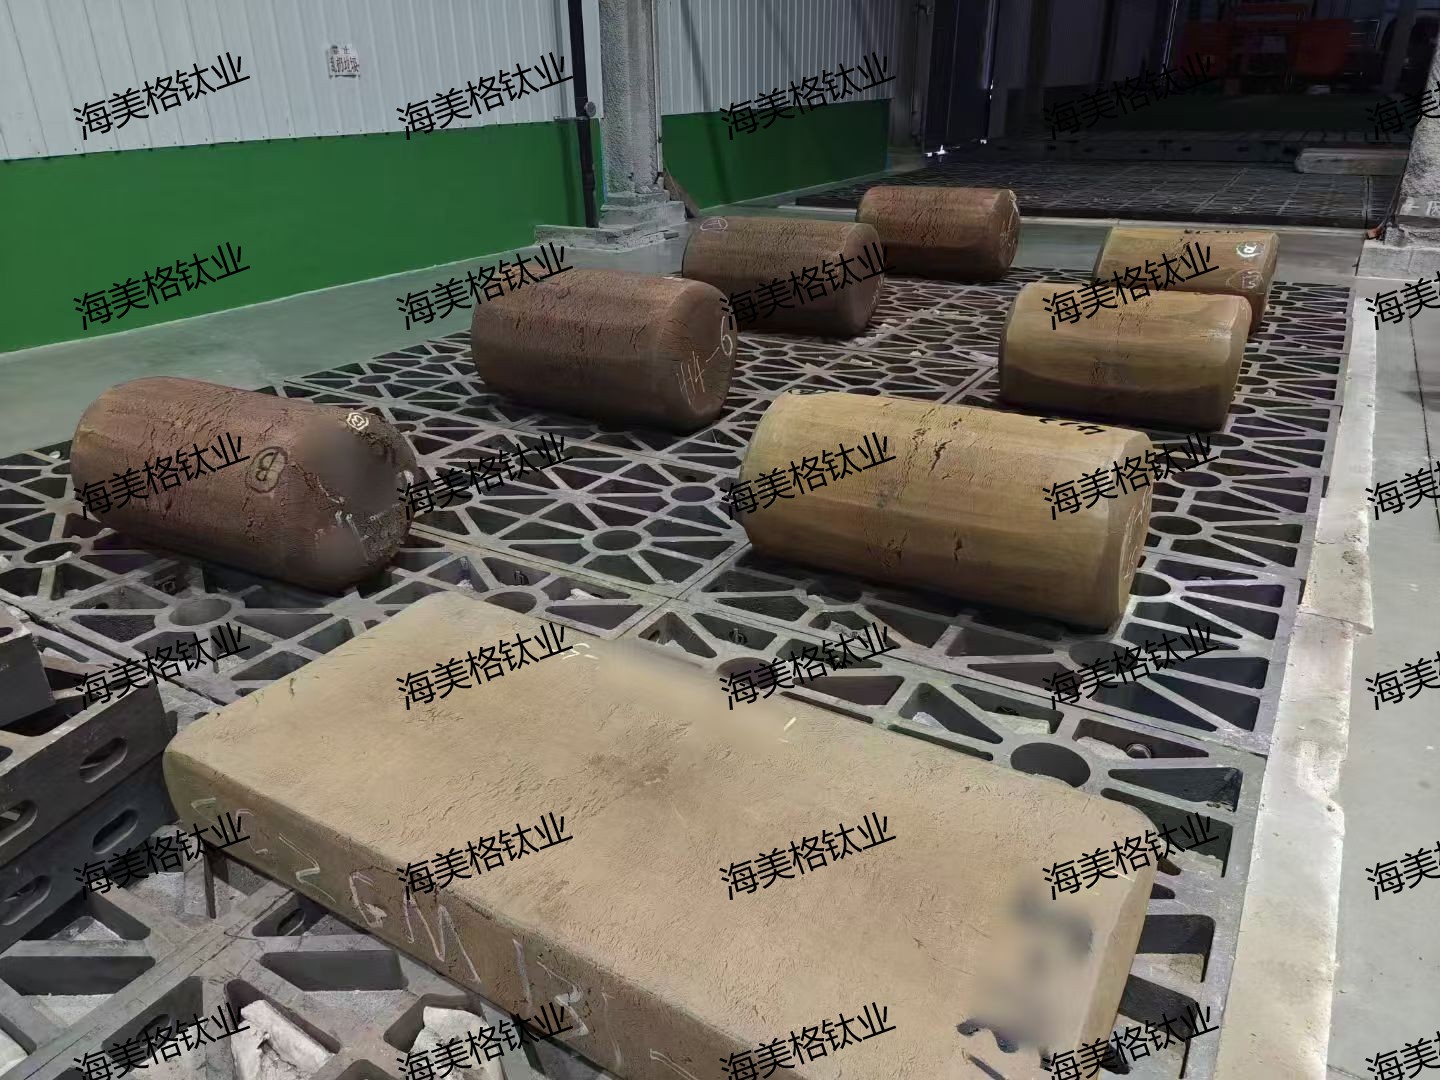
宝鸡海美格钛业有限公司位于宝鸡中国钛谷产业集群,拥有锻造机组、热处理设备、数控加工设施及成套检测仪器,具备钛合金锻件从铸锭锻造成型、热处理、精加工到成品检测的厂内闭环加工能力。公司可加工TA1、TA2、TA15纯钛以及TC4、TC11、TC18、TC21等牌号,产品涵盖锻环、锻块、异形锻件、法兰锻坯、筒体锻件等品类,能够依据图纸完成自由锻与模锻成型,并配套固溶、时效热处理及喷砂、钝化表面处理。每批次货品可提供材质证明、力学性能报告、无损检测资料等文件,满足企业入库备案与项目验收要求。针对新品研发阶段的小批量试样需求,公司也可灵活排产,兼顾零散试样与长期框架供货。
在合作流程层面,建议用户提前准备结构件受力分析简图、装配尺寸链要求、检测标准及验收条件,与厂家技术人员充分沟通。锻件设计阶段,厂家可以基于材料特性提出分模面选择、余量分配、检测区域设置等建议,避免后期反复修改。试制阶段,建议对首件进行全项目检测,包括室温拉伸、高温拉伸、冲击韧性、断裂韧度及金相组织检验,确认各项指标满足技术条件后再进入批量生产。批量阶段,保持工艺参数与操作人员的相对稳定,有助于维持产品一致性。
机身承力结构用钛合金锻件的定制加工,是一项涉及材料学、塑性成形、热处理与检测技术的系统性工程。用户在采购过程中,应重点关注材料牌号的适用性、锻造组织的可控性、检测要求的完整性以及厂家体系的可靠性。与具备全流程闭环能力的实体厂家合作,能够在技术沟通、过程控制、交付周期与资料追溯方面获得更稳定的保障。宝鸡海美格钛业有限公司依托自有锻造产线,持续为相关领域用户提供规范的钛合金锻件定制配套方案,帮助用户把好材料成型这一关键环节,为结构件的长期可靠服役奠定基础。