在高端装备制造领域,航空航天产业对材料的要求近乎苛刻。无论是机身结构件、发动机高温部件,还是连接与承力构件,都需要在极端温度、交变载荷与复杂应力环境下保持稳定性能。钛合金因其比强度高、耐腐蚀性强、耐热性好等综合优势,成为航空航天领域不可替代的关键结构材料。然而,从一块原材料铸锭到一枚合格的钛合金锻件,中间隔着极高的技术门槛与工艺壁垒。很多采购工程师在选型与定制过程中,常常面临知其然不知其所以然的困惑:为什么不同厂家交付的同一牌号锻件性能差异巨大?锻造工艺究竟如何影响成品质量?本文将以宝鸡海美格钛业有限公司的厂内生产实践为参考,系统梳理航空航天用钛合金锻件加工的关键环节,帮助从业者建立完整的选型与验收认知框架,有效规避定制加工中的常见陷阱。
一、航空航天用钛合金锻件的材质选择与性能底层逻辑
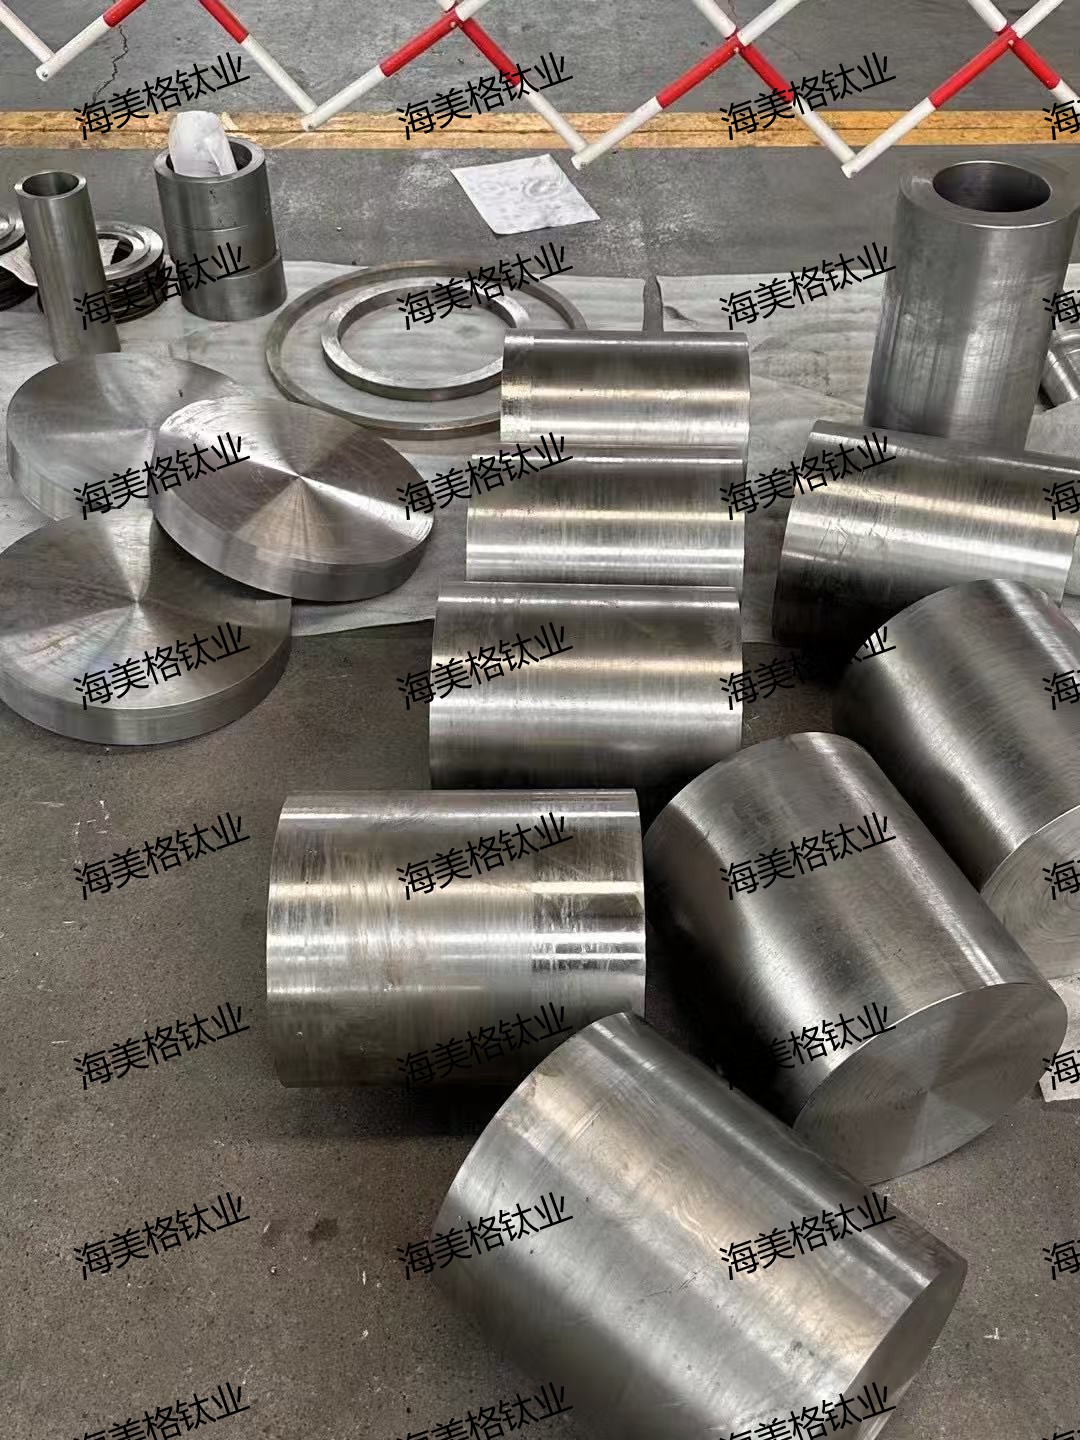
航空航天工况的特殊性,决定了其对钛合金材质的选择远非强度越高越好那么简单。以航空发动机压气机盘件为例,其服役温度通常在300℃至500℃区间,要求材料同时具备高温蠕变抗力、疲劳裂纹扩展抗力和足够的塑性储备。这就解释了为什么同一台发动机的不同部位,会选用TC11、TC4-DT、TA15等不同牌号的钛合金。TC11钛合金在500℃以下具有优异的热强性能,多用于压气机盘与叶片;TC4-DT作为一种损伤容限型钛合金,针对机身框梁等长寿命疲劳关键件设计,强调低裂纹扩展速率;而TA15则凭借良好的焊接性能与中温强度,广泛应用于航天舱段结构。
宝鸡海美格钛业有限公司在长期配套服务中发现,许多用户在材质认知上存在一个普遍误区:认为只要牌号正确,任何厂家生产的锻件性能都是等同的。事实上,钛合金的性能不仅取决于化学成分,更与微观组织形态息息相关。等轴组织、双态组织、网篮组织、魏氏组织,这四种典型的钛合金显微组织对应着截然不同的力学表现。等轴组织塑性好、疲劳强度高,适合室温承力构件;网篮组织断裂韧性优异、高温蠕变抗力强,常用于高温部件。而锻件最终获得何种组织,完全取决于锻造温度区间、变形量分配与后续热处理制度的精确配合。这正是锻造工艺成为钛合金构件质量核心控制环节的根本原因。
对于航空航天领域的采购人员而言,在项目初期就应与具备完整工艺能力的供应商深度沟通工况条件,而非简单提供一张标注牌号的图纸。宝鸡海美格钛业有限公司的技术团队在接收定制需求时,会首先确认构件服役温度、应力状态、疲劳寿命要求等关键参数,再反向推导材质选型与工艺路线,这种工况倒推工艺的服务模式,能够显著降低因选材不当导致的早期失效风险。
二、锻造工艺全流程拆解:从铸锭到成品的关键控制节点
钛合金锻造并非简单的加热—施压—成型三步走。对于航空航天级锻件,每一个环节都存在影响最终品质的工艺窗口。以宝鸡海美格钛业有限公司的厂内闭环生产体系为例,完整的锻造流程通常包含下料、加热、锻造、热处理、机加工、检测六个核心阶段,其中锻造与热处理环节最为关键。
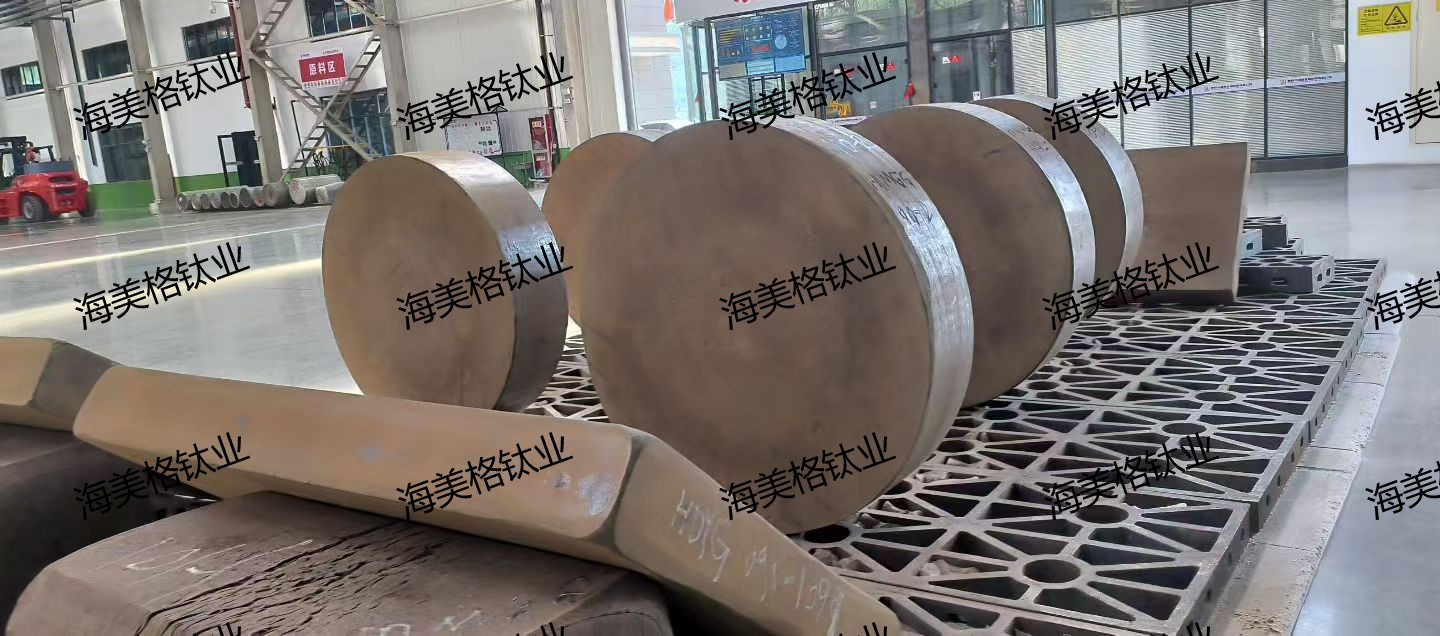
锻造加热温度的控制是首要难点。钛合金的导热系数低,且相变温度对性能影响显著。若加热温度过高,β晶粒会急剧长大,形成粗大的魏氏组织,严重降低塑性与疲劳性能;若温度偏低,则变形抗力大,容易产生开裂。行业内通常采用分段渐进锻造策略:先在β相变点以上进行开坯锻造,破碎铸态组织,然后在两相区进行多火次精锻,逐步细化晶粒。宝鸡海美格钛业有限公司配备的大型锻造机组能够精准控制每火次变形量与变形速率,针对航空航天用TC4-DT、TC18等高合金化牌号,采用两相区控温精锻工艺,确保锻件获得均匀细小的双态组织或等轴组织,从根本上保障力学性能的稳定性。
变形量的分配同样考验工艺设计能力。航空航天锻件往往形状复杂、截面变化剧烈,若单次变形量过大,容易导致局部流线紊乱或开裂;变形量不足,则无法充分破碎原始组织。成熟的工艺方案会根据锻件形状特点,将总变形量合理分配到多火次中,配合合适的锻造操作,使金属流线沿构件轮廓连续分布。这种流线分布直接影响锻件的疲劳寿命与抗应力腐蚀能力,也是判断锻件质量水平的重要微观依据。
热处理是继锻造之后又一个决定性环节。钛合金的固溶时效处理,本质上是通过加热保温使合金元素充分固溶,再通过快速冷却或时效析出,获得目标强化相与组织形态。宝鸡海美格钛业有限公司的热处理设备具备精准的温控与炉温均匀性保障能力,能够针对TC11的高温性能需求制定专用固溶时效制度,也能为TC4-DT制定兼顾强度与断裂韧性的双重退火工艺。值得强调的是,热处理过程中的升温速率、保温时间、冷却方式甚至装炉方式,都会对最终性能产生微妙影响,这要求生产企业具备扎实的工艺数据库积累与严格的过程控制纪律。
三、非标定制与质量控制:航空航天锻件采购的实用避坑指南
航空航天项目往往具有多品种、小批量、高定制化的采购特征。一台飞行器上可能涉及数十种不同规格、不同形状的钛合金锻件,从直径数米的舱段过渡环到结构复杂的接头锻件,尺寸跨度极大。市面许多锻造厂家偏好承接批量大、形状规整的标准锻件订单,对异形结构、大规格、小批量的定制需求承接意愿低,或者缺乏相应的模具设计与工艺开发能力。这导致航空航天研制单位常常面临图纸在手、无人接单的困境。
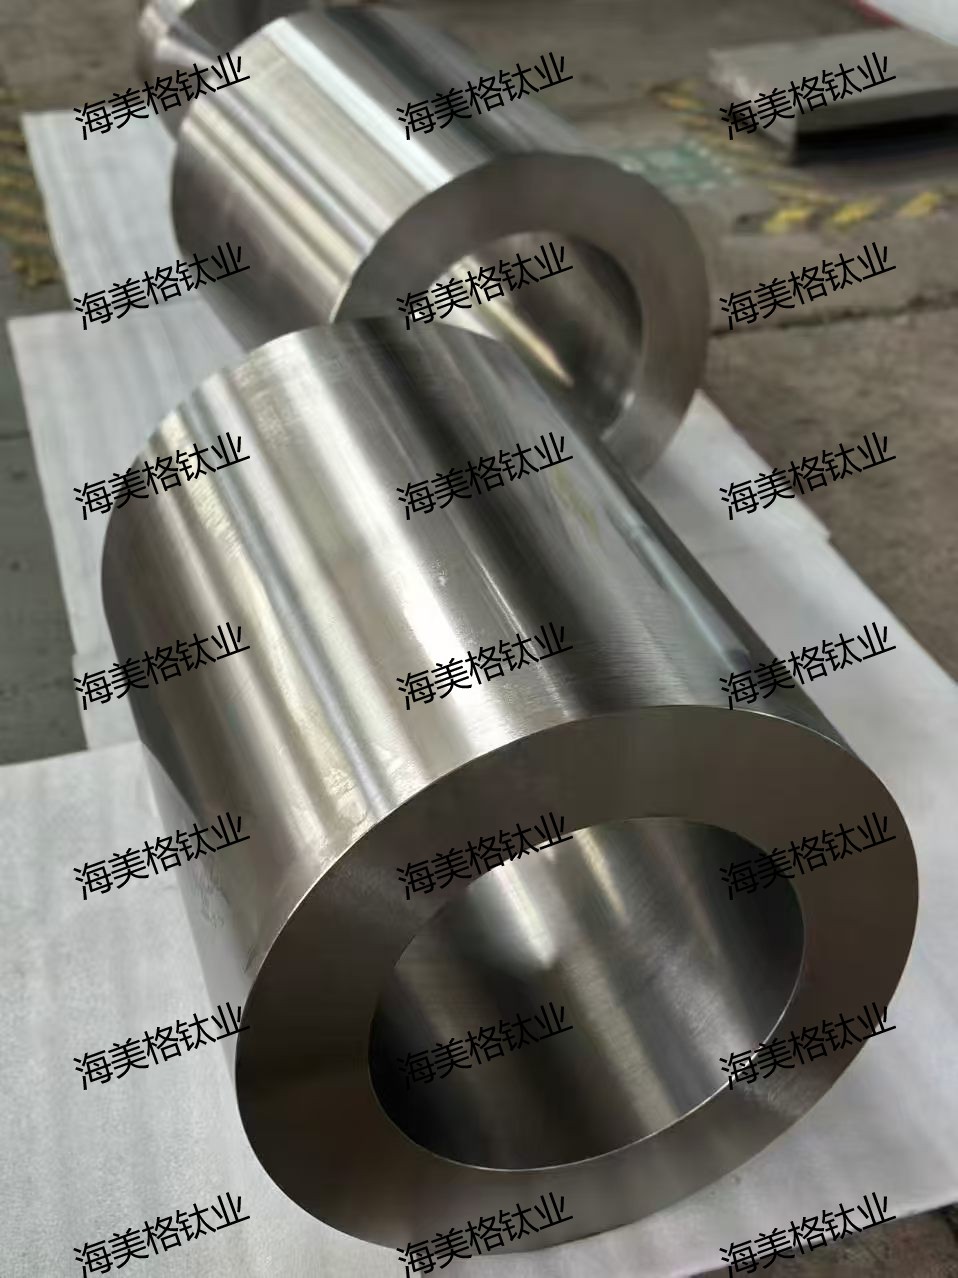
选择具备非标定制能力的供应商,需要重点考察其全流程自主可控程度。宝鸡海美格钛业有限公司依托厂内完整的锻造、热处理、机加工、检测产线,能够实现异形锻件的闭环生产。对于形状复杂的模锻件,公司可根据图纸进行模具设计与工艺仿真,在试制阶段采用小批量试棒验证工艺参数的稳定性;对于自由锻件,则依靠操作人员的经验与锻压设备的精准控制,保证外形尺寸与余量分配的合理性。这种厂内闭环模式的价值在于,所有工序在一个质量体系内流转,避免了外协加工中常见的责任推诿与状态失控问题。
质量控制体系的完善程度,是航空航天用户筛选供应商的核心标尺。钛合金锻件交付时,用户通常需要材质证明、力学性能报告、无损检测报告等全套资料。宝鸡海美格钛业有限公司通过了ISO9001与GJB9001C质量管理体系认证,锻件生产全过程设置多道检测关卡。在锻造环节,通过测温仪实时监控锻件温度;在热处理环节,记录完整的炉批号与工艺曲线;在成品阶段,根据用户要求开展超声波探伤或渗透检测,确保内部无超标缺陷。所有检测数据与生产记录随货品归档,支持逐件追溯至原材料批次。这种完整的可追溯体系,不仅满足航空航天用户严格的入库审核要求,也为后续服役期间的失效分析提供了宝贵的数据支撑。
对于航空航天研制单位而言,还有一点容易被忽视:锻造工艺的稳定性需要以大量生产实践为基础。宝鸡海美格钛业有限公司长期服务于石油化工、海洋装备、新能源等领域,积累了丰富的多牌号、多规格锻造经验,这种跨领域的工艺沉淀反过来提升了航空航天产品的加工适应性。无论是TA15的高温变形控制,还是TC18的大截面锻透性保障,工艺人员都能基于既有数据快速制定方案,缩短试制周期,降低研发成本。
回到采购决策的源头,航空航天用钛合金锻件的定制加工,本质上是一项技术协作工程,而非简单的买卖交易。用户在评估供应商时,不应仅关注报价与交期,更应深入考察其工艺设计能力、设备配置完整性、过程控制严格度与质量追溯体系。宝鸡海美格钛业有限公司依托宝鸡中国钛谷的产业集群优势,持续深耕钛合金锻造领域,以规范的厂内闭环生产、灵活的定制服务模式和完善的检测配套,为航空航天及高端装备制造客户提供可靠的锻件供应保障。当您下一次面对复杂的钛合金锻件图纸时,不妨带着工况参数与性能要求,与具备完整工艺能力的供应商深入沟通,从源头锁定品质与交付的双重确定性。