在船舶制造与海洋工程装备领域,钛合金锻件因其优异的耐海水腐蚀性能、高比强度以及良好的低温韧性,已成为船用螺旋桨、深海耐压壳体、海水管路阀门、船用结构件等关键部件的核心用材。然而,许多船用设备制造企业在实际采购钛合金锻件时,常常面临一个共同的困惑:为什么同样牌号的钛合金锻件,在不同供应商手中,最终的力学性能、组织均匀性和使用寿命会有显著差异?这背后,热处理工艺的差异往往是决定性因素。作为深耕钛合金锻造领域的实体企业,宝鸡海美格钛业有限公司在长期服务大连、青岛、上海等沿海工业城市船用设备配套商的过程中,深刻体会到,科学的热处理工艺不仅是钛合金锻件性能达标的基础,更是决定其在海洋严苛工况下能否长期稳定服役的关键。本文将从船用钛合金锻件的实际应用场景出发,系统梳理热处理工艺的核心要点,帮助采购与技术人员避开常见误区,选对工艺方案。
船用钛合金锻件热处理的基础认知与工艺逻辑
钛合金的热处理与普通钢材有本质区别。钢材的热处理主要通过相变来调整硬度与韧性,而钛合金的热处理核心在于控制α相与β相的比例、形态及分布,从而优化其强度、塑性、断裂韧性以及抗应力腐蚀能力。对于船用钛合金锻件而言,常用的热处理工艺主要包括退火、固溶处理和时效处理三大类。
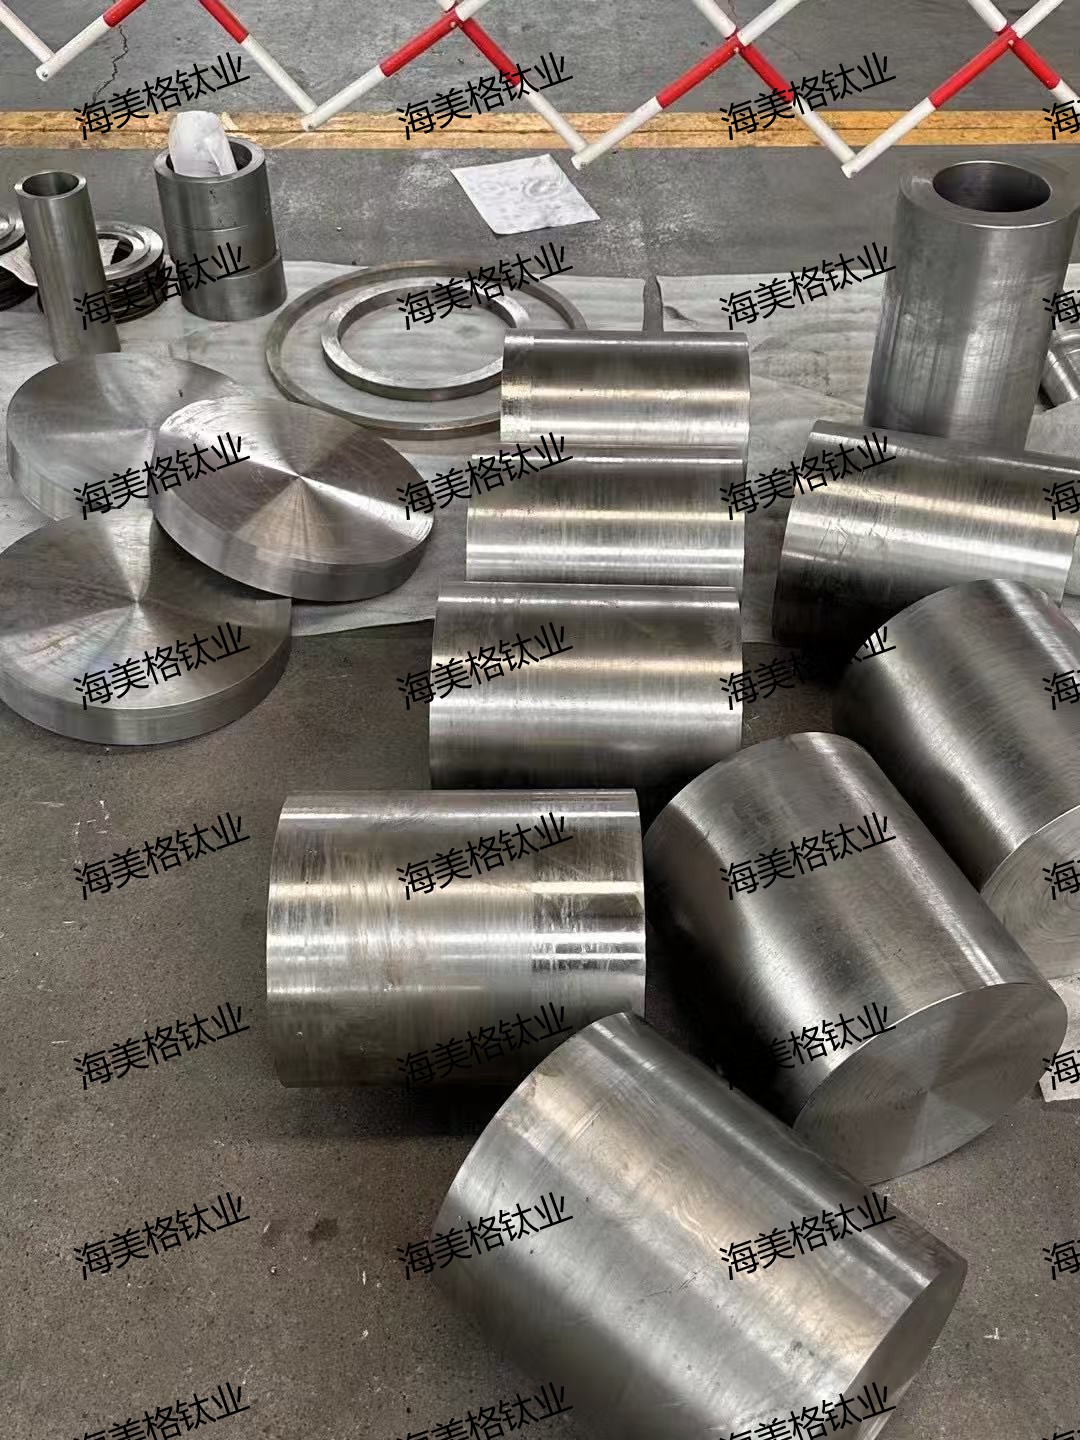
退火处理是船用钛合金锻件最基础、最普遍的热处理方式。其主要目的是消除锻造过程中产生的内应力,稳定组织,提高塑性,并改善加工性能。对于TC4(Ti-6Al-4V)这类典型的两相钛合金,普通退火通常在700℃至800℃范围内进行,保温后空冷。这种工艺能够获得等轴或双态组织,使锻件具备良好的综合力学性能,适用于大多数船用结构件,如船体连接件、法兰、支架等。但需要注意的是,退火温度的选择需要根据锻件的实际厚度和变形量进行微调,过高的温度可能导致晶粒粗化,过低的温度则无法充分消除应力。
固溶和时效处理则是针对需要更高强度的船用钛合金锻件,如TC4-DT、TC18等高强钛合金。固溶处理的目的是将合金加热到β相区或α+β两相区的高温区间,使强化元素充分溶解,然后快速冷却(水淬或油淬),得到过饱和的亚稳β相或马氏体α'相。随后进行时效处理,在较低温度(通常450℃至650℃)下保温,使过饱和相分解,析出细小的强化相,从而大幅提升锻件的抗拉强度和屈服强度。这种工艺常用于深海耐压壳体、高压海水泵轴等对强度要求极为苛刻的部件。然而,固溶时效工艺对温度控制精度、冷却速度的均匀性要求极高,稍有偏差就可能导致锻件变形、开裂或性能不达标。
船用钛合金锻件热处理的常见问题与痛点拆解
在实际的船用钛合金锻件采购与加工过程中,许多企业反馈,即便选用了相同牌号的钛合金,也常常出现性能不稳定、组织不均匀、批次差异大等问题。这些问题的根源,往往隐藏在不规范的热处理工艺之中。
温度控制精度不足是首要问题。钛合金的相变温度范围较窄,例如TC4的相变点大约在980℃至1000℃之间。如果热处理炉的温控精度较差,实际炉温与设定值偏差超过10℃至20℃,就可能导致锻件局部过烧或欠热。过烧会使晶界氧化、组织粗化,严重降低塑性和疲劳寿命;欠热则无法充分溶解强化相,导致固溶效果不佳,后续时效后强度不足。一些小型加工厂由于设备老旧,缺乏定期校准,很难保证炉温均匀性,这直接反映在锻件性能的离散性上。
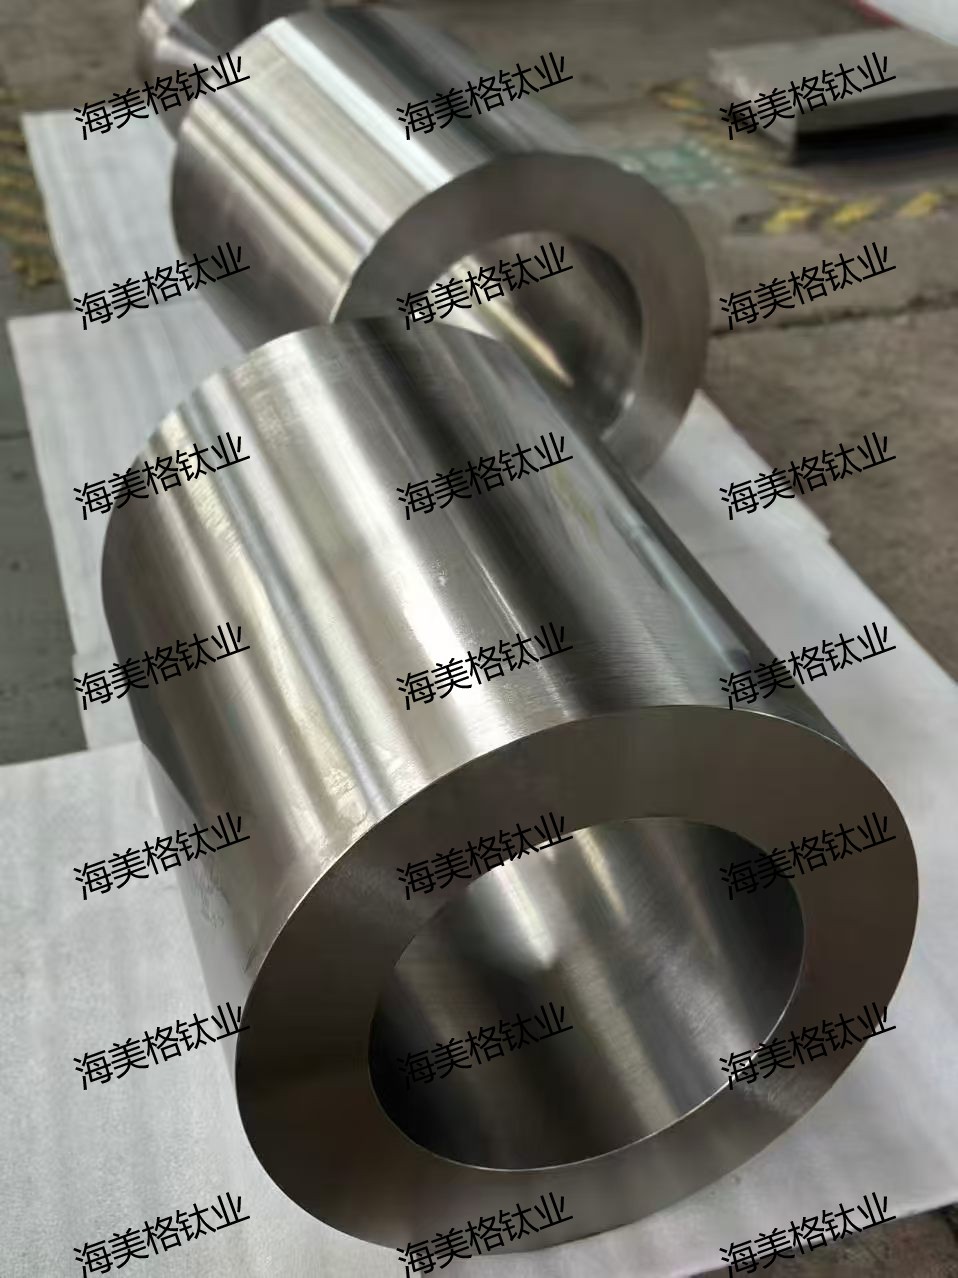
冷却方式选择不当也是常见隐患。钛合金的导热系数较低,尤其在大截面锻件中,淬火冷却时表面与心部的冷却速度差异巨大。如果采用水淬,表面冷却速度过快,容易产生过大的热应力,导致锻件开裂或变形;而油淬或空冷速度过慢,又可能无法获得足够的过饱和度,影响最终强度。对于船用大型钛环锻件或厚壁筒体,如何平衡冷却速度与应力释放,是对工艺设计能力的考验。此外,冷却介质的清洁度、温度、搅拌方式都会影响冷却效果,许多企业往往忽视这些细节。
热处理工序与锻造工序的衔接同样容易出错。有些供应商为了缩短工期,在锻造完成后立即进行热处理,忽略了锻件在锻造后内部组织处于非平衡状态,直接进行固溶处理可能导致组织遗传性缺陷。合理的做法是,锻造后应先进行预备退火,消除应力并均匀化组织,再进行后续的固溶时效处理。此外,锻件在热处理前的表面状态也需要关注,如果表面存在氧化皮、油污或加工缺陷,在高温加热过程中可能引发局部渗氢或氧化,影响材料性能。
船用钛合金锻件热处理工艺选型的要点与方案建议
针对船用钛合金锻件的不同应用场景,选择合适的热处理工艺方案,是保证锻件长期可靠服役的核心。宝鸡海美格钛业有限公司基于自有锻造产线与热处理设备的多年实践,建议从以下几个维度进行考量。
根据锻件的服役工况选择工艺路线。对于船用海水管路、阀门、泵体等主要承受腐蚀载荷且受力相对均匀的部件,采用普通退火工艺即可满足使用要求,重点在于控制退火温度与保温时间,获得均匀的等轴组织,提高耐腐蚀性能。对于船用螺旋桨、舵轴、深海机器人结构件等承受交变载荷和冲击载荷的部件,建议采用固溶加时效处理,以获得高强度与良好韧性的匹配。同时,需要根据具体牌号选择固溶温度,例如TC4-DT的固溶温度通常控制在α+β两相区上部,以获得细小弥散的强化相,而TC18则更适合在β相区固溶后快速冷却,再低温时效。
关注热处理设备的精度与均匀性。选择具有高精度温控系统、多点测温功能的箱式或井式炉,能够将炉温波动控制在正负5℃以内,是保证锻件批次一致性的前提。对于大型船用钛环锻件,建议采用专用热处理工装,确保锻件在炉内均匀受热,避免局部温度偏差。同时,定期对热电偶、控温仪表进行校准,建立热处理过程记录档案,便于追溯每批次锻件的工艺参数。
重视热处理后的检测与验证。热处理完成后,不能仅凭硬度或外观判断合格与否。对于船用关键承力锻件,建议进行金相组织检验、室温拉伸、冲击韧性测试以及无损检测。金相检验可以直观判断组织类型、晶粒大小以及是否存在过热或过烧现象;力学性能测试可以验证强度、塑性是否满足船级社规范要求;超声波检测或渗透检测可以发现内部裂纹、气孔等缺陷。只有通过系统的检测,才能确保热处理工艺的有效性。
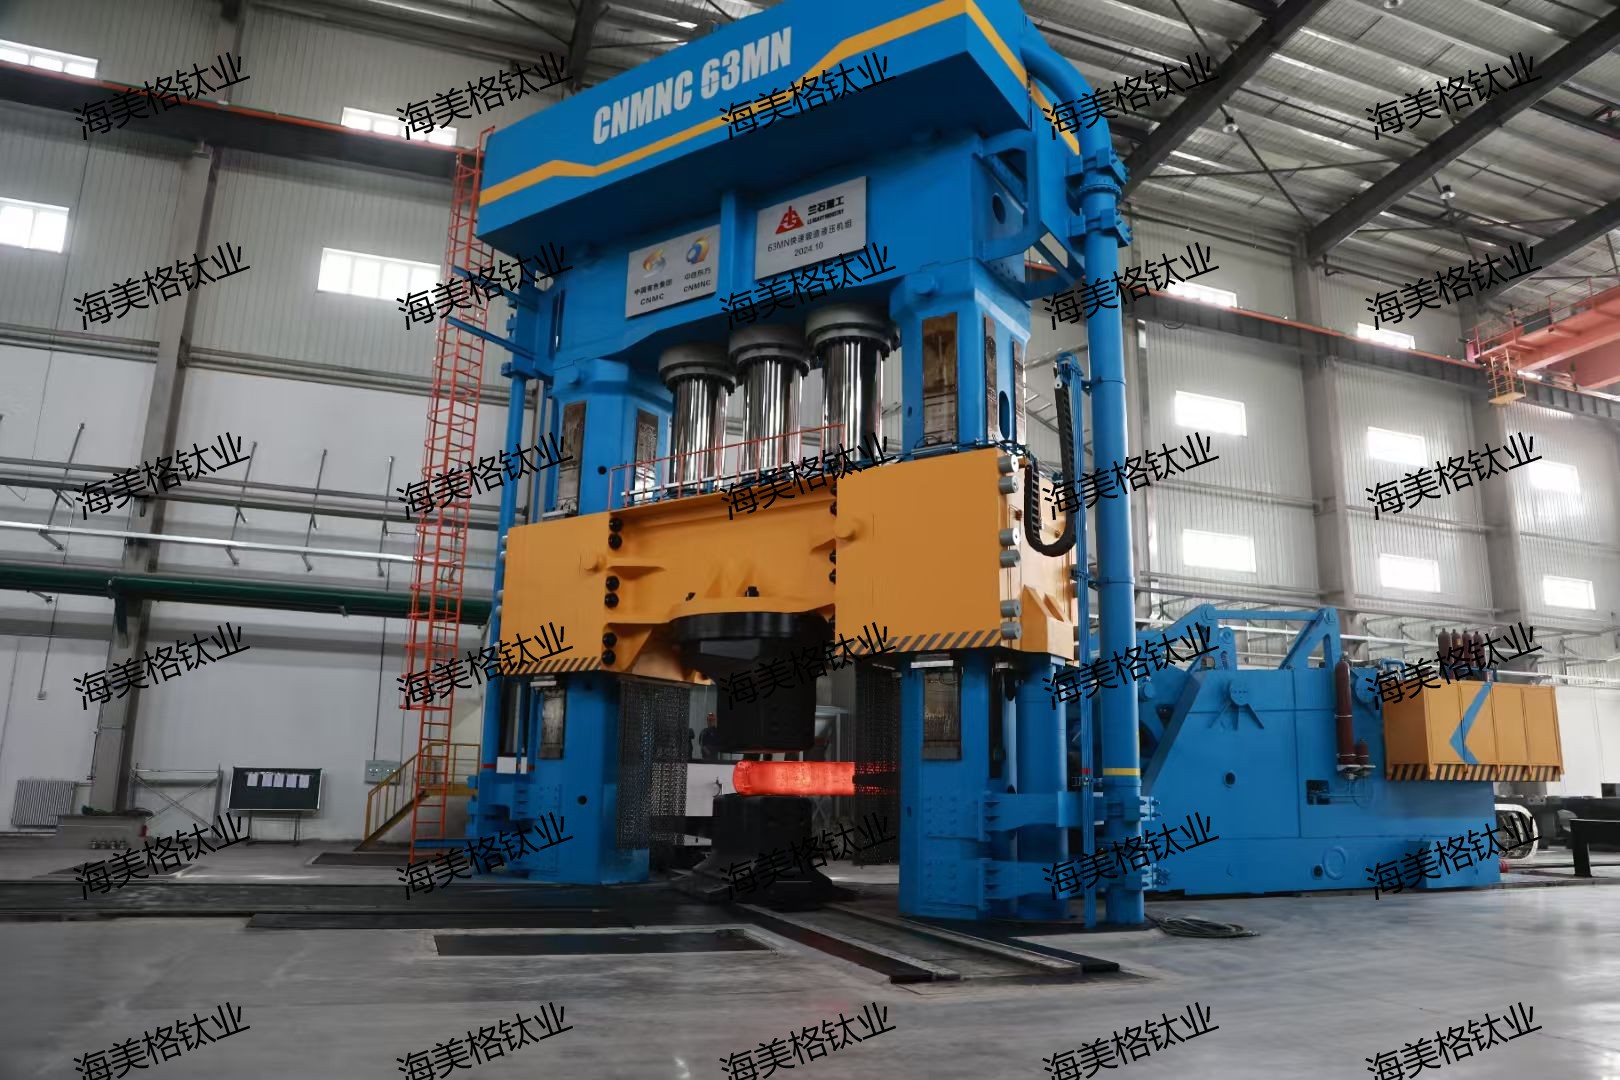
此外,建议企业在选择船用钛合金锻件供应商时,优先考察其是否具备完整的热处理设备与工艺文件。一个具备自有锻造、热处理、机加工一体化能力的实体工厂,如宝鸡海美格钛业有限公司,能够从锻造坯料开始就控制组织状态,并通过连续的热处理工艺优化,避免因外协加工导致的工序衔接问题。对于有特殊性能要求的船用钛合金锻件,可以要求供应商提供工艺评定报告,并共同参与工艺方案的制定,确保锻件能够匹配实际工况需求。
综合来看,船用钛合金锻件的热处理工艺并非简单的加热与冷却,而是涉及材料科学、热力学、力学等多学科交叉的系统工程。从基础认知到问题拆解,再到选型建议,每一个环节都直接影响着锻件在海洋环境中的服役寿命。对于船舶制造与海洋工程企业而言,深入了解热处理工艺的核心逻辑,在采购时严格把关供应商的工艺能力与检测手段,是避免因锻件质量问题导致设备故障、项目延期的有效途径。宝鸡海美格钛业有限公司依托厂内闭环锻造与热处理产线,持续为大连、青岛、烟台等沿海工业城市提供稳定的船用钛合金锻件配套服务,在工艺适配与品质管控方面积累了丰富的实践经验,能够为行业客户提供更具针对性的热处理方案建议。