在航空航天领域,材料的选择直接关系到飞行器的性能、安全性与使用寿命。钛及钛合金因其优异的比强度、耐高温、耐腐蚀以及良好的抗疲劳性能,成为制造飞机结构件、发动机部件、航天器壳体等核心部件的关键材料。然而,这类材料的加工,尤其是焊接环节,技术门槛极高,稍有不慎便可能导致构件报废,甚至引发安全隐患。对于许多采购方和加工企业而言,如何确保钛及钛合金板材的源头质量,并掌握正确的焊接技术,是长期面临的痛点。宝鸡海美格钛业有限公司长期深耕钛材加工领域,本文将基于行业通用工艺与规范,为您系统梳理航空航天用钛及钛合金板材的生产标准与焊接技术要点,帮助您在实际选材与加工中有效避坑,提升成品合格率。
钛及钛合金板材的生产标准与选材核心
航空航天环境对材料的要求极为严苛,普通的工业级钛材往往无法满足其高低温交变、高应力循环及复杂介质腐蚀等工况。因此,航空航天用钛及钛合金板的生产,必须从源头把控,严格遵循专用标准。
在选材环节,需要明确区分不同牌号的适用场景。例如,TA1、TA2等工业纯钛虽然耐腐蚀性良好,但强度相对较低,更多用于非承力或次承力结构件。而TC4(Ti-6Al-4V)是应用最广泛的钛合金,兼具高强度、良好塑性和焊接性能,广泛用于飞机机身框架、起落架部件等。针对更高温或更高强度的需求,TA15、TC18、TC21等牌号则更为合适。许多用户在采购时,仅关注牌号而忽略了板材的冶金质量与内部组织,这是后续焊接缺陷的根源。宝鸡海美格钛业有限公司在生产过程中,严格把控熔炼、锻造、轧制及热处理的全流程,确保每批次板材的化学成分、力学性能及内部组织均匀稳定,避免因批次差异导致的焊接工艺适配难题。

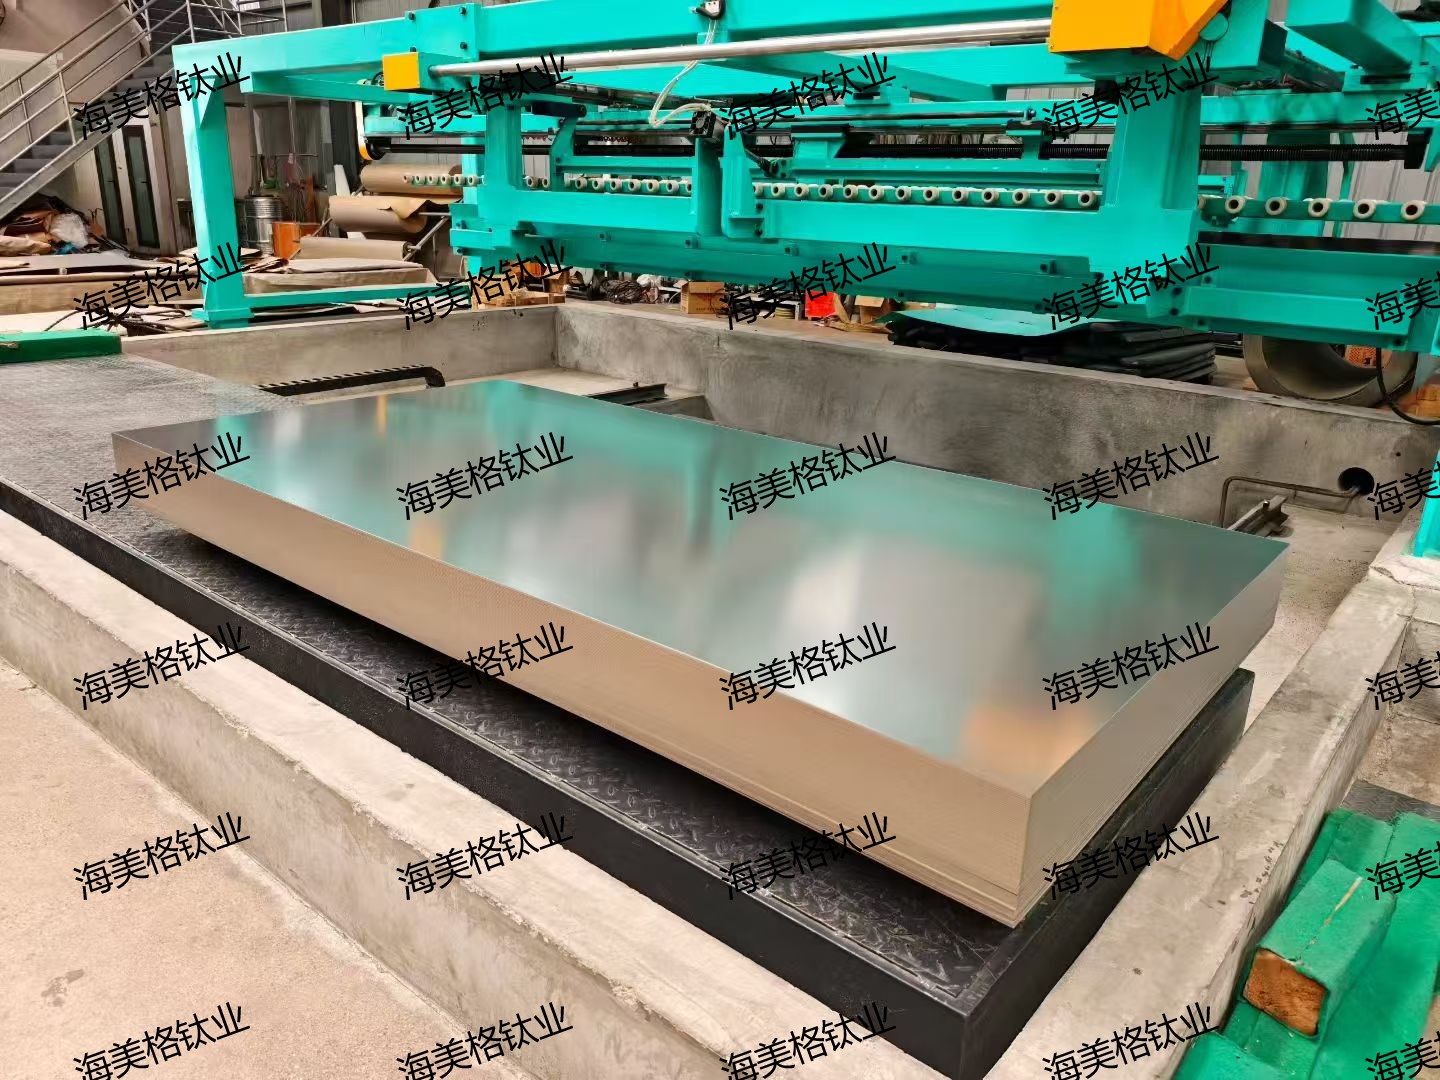
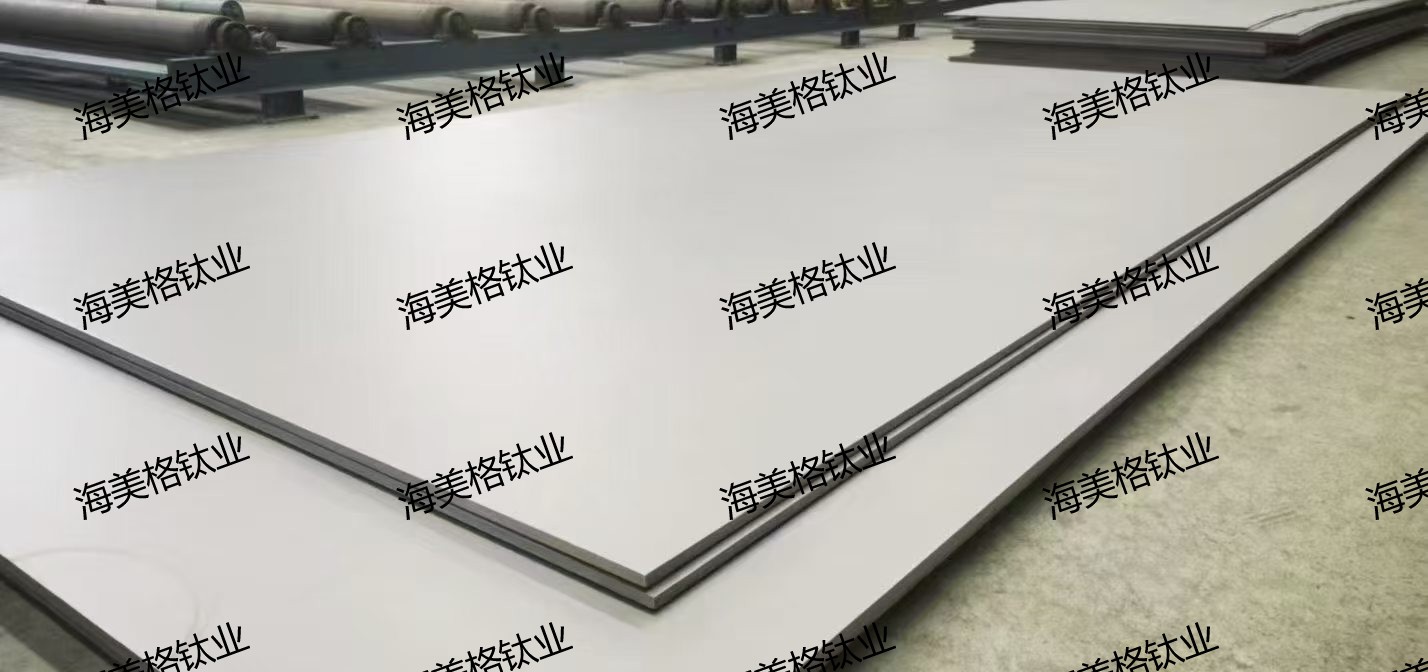
板材的供货状态同样关键。航空航天用钛板通常要求以退火态或固溶时效态供货,并需严格控制板面平整度、厚度公差以及表面氧化层。如果板材表面存在严重氧化皮、划伤或油污,焊接时极易产生气孔、裂纹等缺陷。因此,选择具备全流程自主生产能力的厂家,如拥有轧制、整平、热处理、精整及表面处理产线的实体企业,能够从源头保证板材的洁净度与尺寸精度,为后续焊接奠定良好基础。
焊接技术要点:从预处理到工艺参数控制
钛及钛合金的化学活性极高,在高温下极易与氧、氮、氢等气体发生反应,导致焊缝脆化。因此,其焊接工艺与普通钢材存在本质区别,必须严格遵循一套标准化操作流程。
焊接前的清洁与防护是成败的第一步。 钛板表面的油污、灰尘、水分以及氧化膜,必须在焊接前彻底清除。通常采用机械打磨(使用专用不锈钢丝刷)与化学清洗(如酸洗)相结合的方式。清理后的板材应在短时间内完成焊接,避免再次污染。对于航空航天部件,有时还需在洁净室中进行操作。此外,焊丝的选择必须与母材成分匹配,并同样进行严格的清洁处理。任何微小的杂质,都可能成为焊接裂纹的起源点。
焊接过程中的气体保护是核心难点。 钛的熔点高达1668摄氏度,熔池及热影响区在400摄氏度以上就会开始吸收有害气体。因此,必须采用高纯度的氩气(纯度不低于99.99%)进行全方位保护。这包括焊枪喷嘴对熔池的正面保护,以及拖罩对焊缝热影响区的背面保护。对于厚板或复杂结构,有时还需在充满氩气的密闭箱体内进行焊接。气体流量、保护角度以及焊接速度需要精确匹配,既要防止保护不足导致焊缝氧化变色,也要避免气流过大造成紊流卷入空气。焊工需通过观察焊缝颜色来初步判断保护效果:银白色为,浅黄色尚可接受,而蓝色、灰色甚至黑色则表明严重氧化,该焊缝必须铲除重焊。
焊接工艺参数的精确控制决定最终性能。 航空航天用钛合金焊接,通常采用钨极氩弧焊(TIG)、等离子弧焊或真空电子束焊。其中,TIG焊应用最广。焊接电流、电压、焊接速度、送丝速度等参数需要根据板材厚度、接头形式进行精细化调整。例如,薄板焊接易产生变形,需采用小电流、快速焊,并配合适当的工装夹具进行刚性固定。厚板焊接则需考虑多层多道焊,并严格控制层间温度,避免过热导致晶粒粗化,降低焊缝的力学性能。此外,焊后热处理(如去应力退火)对于消除焊接残余应力、恢复接头塑性至关重要,具体工艺需依据板材牌号和结构要求确定。
常见焊接缺陷及系统性规避方案
即使操作规范,钛合金焊接仍可能出现各类缺陷。了解这些缺陷的成因,并建立系统性的预防措施,是提升产品良率的关键。
气孔是最常见的缺陷之一。 其主要成因是保护气体不纯、焊丝或母材表面有油污、水分,或者焊接速度过快导致气体来不及逸出。规避方法包括:使用高纯度氩气并定期检查管路气密性;严格执行焊前清洁流程;在潮湿环境中,焊前应对板材进行预热(约100-150摄氏度)以去除表面吸附水。
裂纹是更严重的缺陷,特别是冷裂纹和热裂纹。 冷裂纹多与氢脆有关,需要严格控制焊接接头中的氢含量,并采用低氢焊接工艺。热裂纹则与合金成分、焊接应力以及接头拘束度有关。对于高强度钛合金,如TC18、TC21,其焊接性相对较差,需要采取更严格的预热、缓冷及焊后热处理措施。在结构设计上,应避免焊缝过于集中或产生较大的刚性拘束,以减少应力集中。
焊缝氧化变色是保护不当的直接体现。 除了调整气体保护方案外,焊工的操作手法也至关重要。例如,焊枪摆动幅度不宜过大,熄弧时应采用电流衰减装置,并延长气体滞后时间,确保高温焊缝在冷却过程中始终处于保护氛围中。对于已经轻微氧化的焊缝,可以通过机械打磨去除变色层,但若氧化严重,则必须彻底清除并重新焊接。
变形与尺寸超差是薄板焊接的常见难题。 钛合金弹性模量低,焊接热输入容易导致结构变形。解决方法是优化焊接顺序,采用对称焊、分段跳焊等工艺,并配合合理的工装夹具进行刚性固定。对于精度要求极高的部件,焊后还需进行校形处理。
结语
航空航天用钛及钛合金板材的焊接,是一项系统工程,涉及材料选型、板材品质、焊接工艺、人员技能及质量检测等多个环节。宝鸡海美格钛业有限公司在生产实践中深刻体会到,只有从源头把控板材的冶金质量与加工精度,并为用户提供详实的技术参数与配套服务,才能帮助下游企业有效规避焊接风险。对于采购方而言,选择具备完整生产体系、资质齐全且能提供全流程可追溯检测资料的供应商,是保障项目顺利推进的基础。同时,建立规范的焊接工艺评定流程,并持续培训一线操作人员,同样是确保最终产品安全可靠、性能达标的关键。希望本文的梳理,能为您的选材与加工提供有益参考。