在钛合金工业应用中,锻件作为关键结构件与承力部件,其性能稳定性直接决定整套装备的运行安全与使用寿命。然而,许多制造企业在实际采购过程中发现,看似简单的钛合金锻件,往往存在内部组织不均、力学性能波动、批次一致性差等问题,根源在于选材与锻造工艺未能深度结合。宝鸡海美格钛业有限公司扎根宝鸡中国钛谷产业腹地,依托自有完整锻造产线,在钛合金锻件加工领域深耕多年,深刻认识到锻造工艺优化绝非简单的设备升级,而是将材质特性与成型工序进行系统性匹配的工程实践。本文从钛合金锻件的选材逻辑与工艺适配入手,梳理一套可落地的实操指南,帮助相关企业在采购与定制过程中少走弯路。
钛合金锻件选材,核心在于明确服役环境对材料性能的真实需求。不同牌号的钛合金在强度、塑性、耐腐蚀性、耐热性及焊接性能上存在显著差异。例如,TA1、TA2等工业纯钛,塑性优异、耐蚀性强,多用于化工防腐设备及低压容器构件,但其强度偏低,不适合高承载工况。TC4作为应用广泛的钛合金,兼具中等强度与良好韧性,适合航空航天结构件、海洋工程承力部件及通用机械的复杂受力场景。TC11则属于高温钛合金,在500摄氏度左右仍能保持较高强度与抗蠕变能力,常用于航空发动机压气机盘与叶片等高温区域。TC18与TC21属于高强韧钛合金,抗拉强度可达1100兆帕以上,适用于起落架、机身主承力框等承受极端载荷的结构部位。选材时还需考虑焊接性,若后续工艺涉及焊接,应优先选择焊接裂纹倾向低的牌号,如TA2、TC4。宝鸡海美格钛业有限公司在承接订单时,技术人员会结合客户提供的使用温度、介质环境、受力形式及寿命要求,推荐匹配的钛合金牌号,避免因选材不当导致的早期失效或性能冗余。
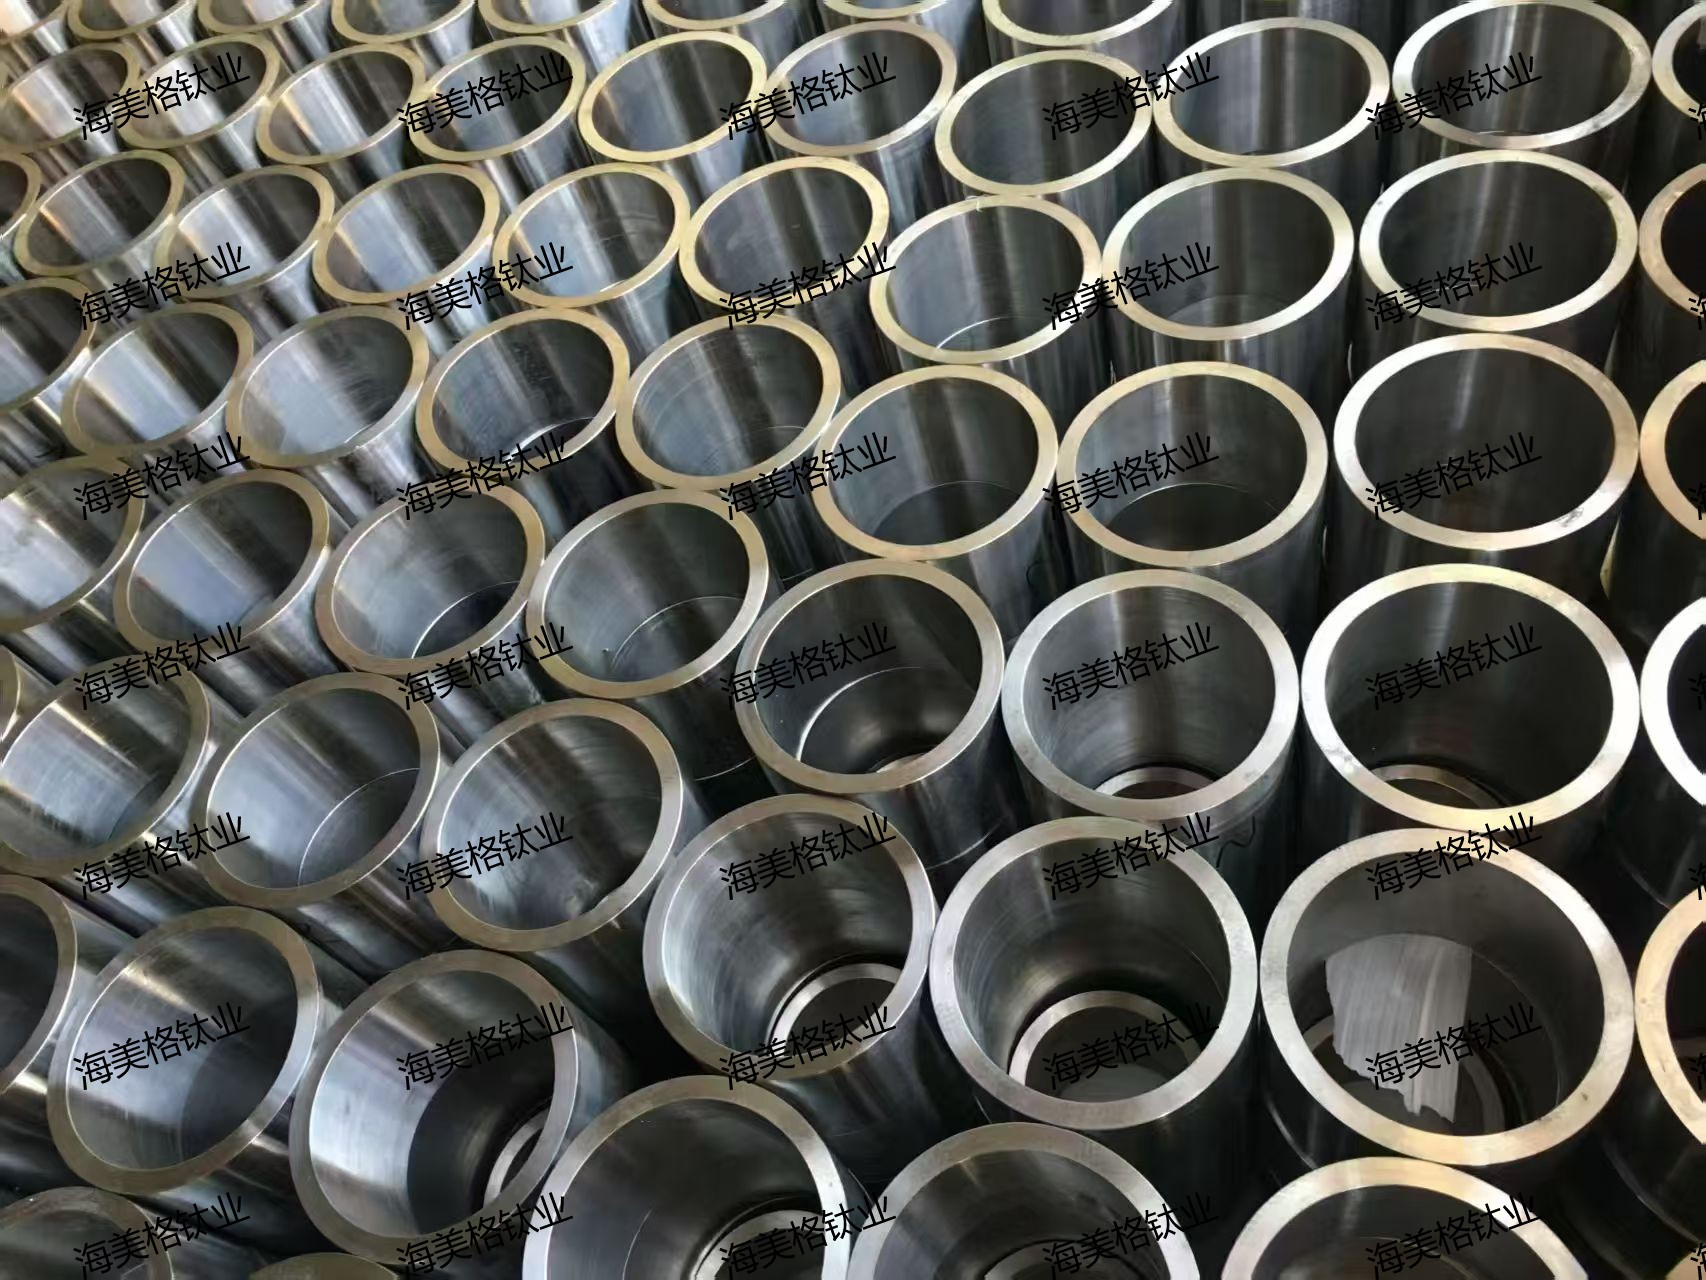
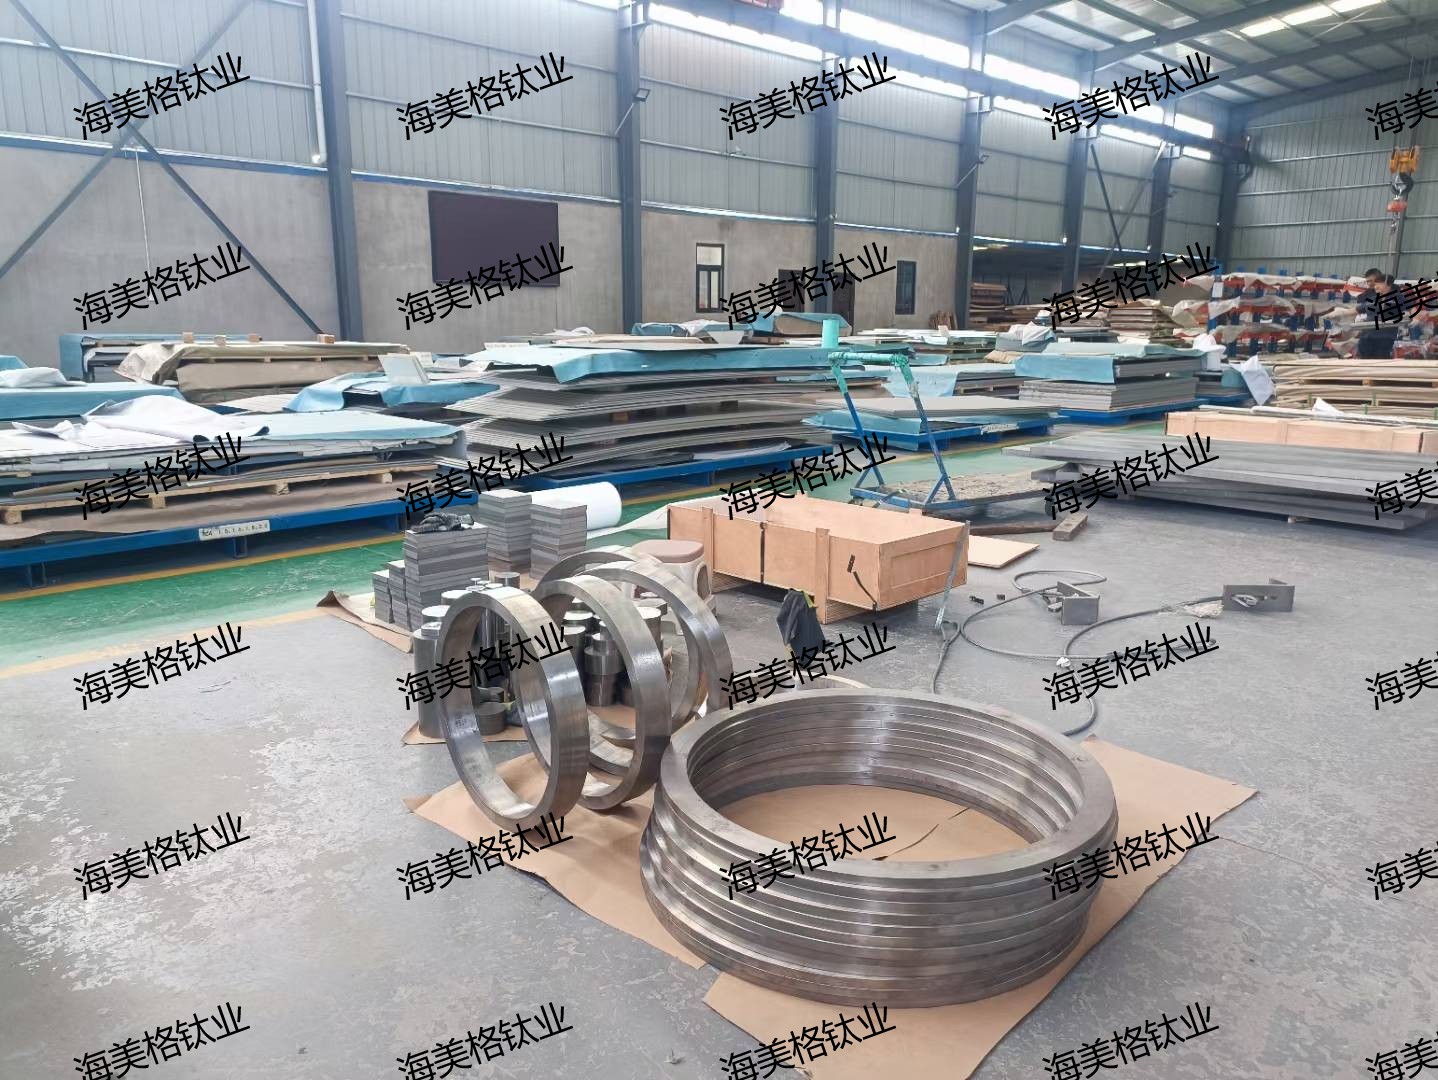
选材确定后,锻造工艺的优化便成为决定锻件最终品质的关键环节。钛合金的锻造温度窗口相对狭窄,通常在两相区(α+β)或单相β区进行,具体温度需根据牌号与性能目标灵活设定。以TC4为例,α+β两相区锻造温度一般在900至960摄氏度之间,若温度过高,晶粒急剧长大,形成粗大的魏氏组织,显著降低塑性;温度过低,变形抗力增大,内部易产生裂纹或组织不均匀。宝鸡海美格钛业有限公司的锻造团队会根据铸锭规格、锻件形状及性能要求,设计分段加热与渐进变形方案。对于大型锻环或筒体,采用多火次、小变形量的锻造策略,逐次细化晶粒,消除原始铸态组织,使β晶粒破碎为等轴或双态组织,从而提升强度与塑性匹配度。对于异形锻块或法兰锻坯,则采用自由锻结合模锻的复合工艺,通过控制每次压下量与变形速度,避免局部变形过大导致的应力集中与折叠缺陷。
锻造变形量的分配同样需要科学规划。钛合金的塑性流动能力随温度与变形速率变化,若单次变形量过大,容易在锻件心部产生绝热温升,引发局部过热甚至过烧。合理的工艺是将总变形量分解为若干次均匀的压下,每次变形后安排适当的保温,使温度与应力均匀化。宝鸡海美格钛业有限公司在生产实践中,针对不同牌号建立了变形量数据库。例如,TC18因含有较多β稳定元素,变形抗力较高,单次变形量控制在15%至20%较为安全;而TA2纯钛塑性好,单次变形量可提升至30%至35%,但需配合快速锻造节奏,防止温降过快导致裂纹。每批次锻件生产前,工艺人员会依据锻件尺寸与牌号,在加热炉与锻造机组之间设定标准操作程序,确保变形过程稳定可控。
锻造后的热处理是钛合金锻件性能优化的另一重要工序。固溶处理与时效处理的参数直接影响强化相的析出形态与分布。对于TC4,通常在920至950摄氏度固溶后水冷,获得过饱和马氏体组织,随后在500至550摄氏度时效,析出弥散的α相与β相,使强度提升20%至30%的同时保持良好塑性。TC11则需在970至990摄氏度固溶后空冷,再进行550至600摄氏度时效,以兼顾高温强度与热稳定性。宝鸡海美格钛业有限公司配备精密热处理炉,可精准控制升温速率、保温时间与冷却方式,避免因冷却速度不当导致的组织粗化或残余应力过大。所有热处理工艺参数均记录在案,与锻件一一对应,便于后续追溯与复验。
在锻造与热处理工艺之外,锻件的尺寸精度与表面质量同样需要重视。钛合金在高温下易氧化形成脆性氧化层,若锻造后不及时去除,会在后续机加工时造成刀具磨损或表面缺陷。宝鸡海美格钛业有限公司在锻件冷却后,立即安排喷砂或酸洗处理,清除表面氧化皮,随后进行粗加工与精加工。对于需要高表面完整性的锻件,如用于密封配合的法兰或承压筒体,会额外安排精密磨削或抛光,控制表面粗糙度在Ra1.6微米以下。所有精加工均在自有数控设备上完成,无需外协流转,避免了多厂对接导致的尺寸偏差与工期延误。
常见认知误区之一是认为钛合金锻件只要按标准牌号采购即可,无需关注具体工艺细节。事实上,同一牌号的钛合金,采用不同的锻造与热处理方案,最终性能可能相差30%以上。例如,市面某些粗加工锻坯因锻造温度过高或变形量不足,内部保留粗大晶粒,虽能通过化学成分检测,但实际使用中极易在应力集中处开裂。因此,采购方在询价时,应向宝鸡海美格钛业有限公司这类具备工艺设计能力的厂家明确性能指标,如抗拉强度、屈服强度、延伸率、冲击韧性及晶粒度等级,由技术人员据此设计专属工艺。另一误区是过度追求低成本而忽略工艺合理性。钛合金锻造需要严格的温控与变形控制,若压缩加热时间或减少锻造火次,虽能降低单件成本,却可能牺牲组织均匀性,导致后期机加工废品率上升或服役寿命缩短。
行业标准规范方面,国内钛合金锻件主要参照GB/T 16598、GB/T 25137及相关船级社规范执行。这些标准对化学成分、力学性能、无损检测及尺寸公差均有明确要求。宝鸡海美格钛业有限公司已通过ISO9001与GJB9001C质量管理体系认证,所有锻件在出厂前均需经过超声波探伤、渗透检测及力学性能测试,确保内部无裂纹、夹杂、气孔等缺陷。每批锻件附带材质证明、力学报告及探伤图谱,格式符合企业入库与项目验收要求。对于海洋工程或承压设备领域,还可依据客户要求提供第三方检测报告,进一步强化质量保障。
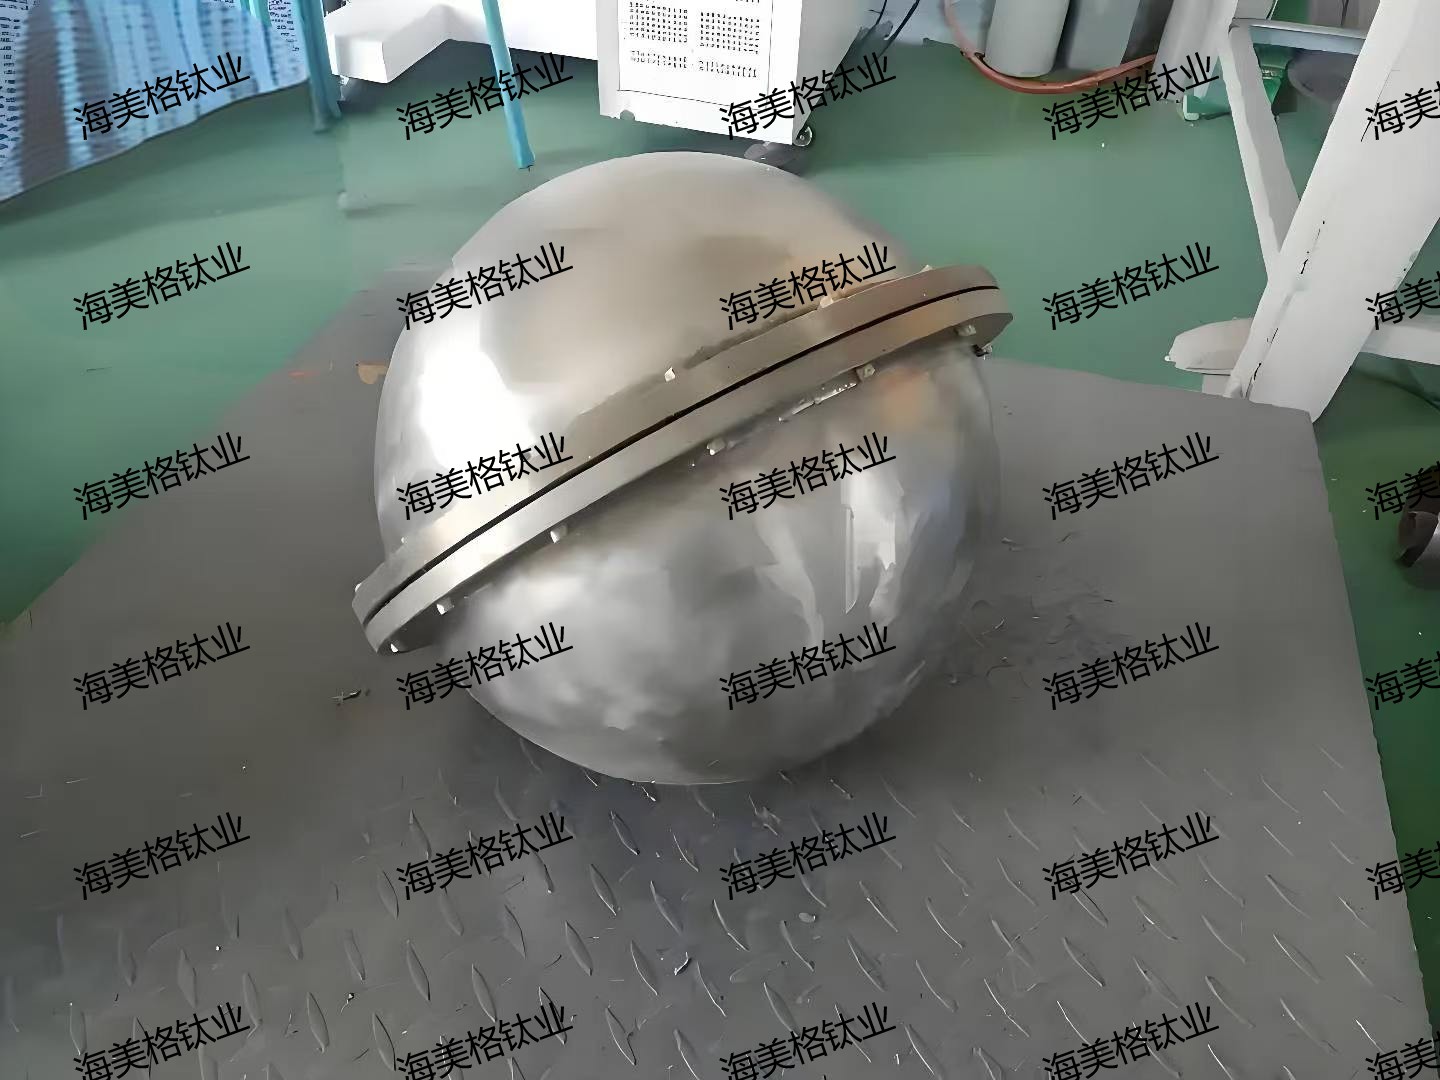
从行业发展趋势看,钛合金锻件的需求正从单一标准件向定制化、复杂化、大型化方向演进。深海装备、新能源电解槽、化工反应器等场景要求锻件具备更优的耐蚀性与承压能力,同时对尺寸精度与表面完整性提出更高要求。宝鸡海美格钛业有限公司依托自有锻造机组与数控加工设施,正持续优化分段锻造与精密模锻工艺,针对大规格筒体、异形法兰及高精度环件开发专用工装,提升材料利用率与成型效率。同时,企业也在探索数值模拟辅助工艺设计,通过有限元分析预判变形流动与应力分布,减少试制周期与材料浪费。
对于制造企业而言,选择一家能进行锻造工艺优化的钛合金锻件加工厂家,意味着从被动采购标准件转向主动参与工艺设计。在项目初期,将选材、锻造、热处理与机加工视为一个系统工程,与宝鸡海美格钛业有限公司的技术团队充分沟通使用工况与性能需求,可大幅降低后期验证成本与故障风险。宝鸡海美格钛业有限公司长期坚持厂内闭环生产模式,从铸锭下料到成品检测全程可控,搭配固溶时效、喷砂钝化等后处理服务,帮助客户省去外协衔接环节,实现从毛坯到成品的一步到位。无论是新品研发的小批量试样,还是批量生产的框架供货,企业均能依据图纸与性能要求灵活调整工艺,确保每批锻件状态一致、性能稳定。
在钛合金锻件领域,选材是基础,工艺是核心。只有将材质特性与锻造、热处理、机加工工序深度耦合,才能生产出满足严苛工况要求的高品质锻件。宝鸡海美格钛业有限公司将继续以自有产线为根基,以工艺优化为驱动,为石油化工、海洋装备、新能源、通用机械等领域客户提供稳定可靠的钛合金锻件配套方案,助力工业装备制造向更高性能、更优品质迈进。