航空航天用钛合金锻件,如何选对生产厂家?
航空航天领域对材料的要求极为严苛,尤其是在结构件、承力件和耐高温部件的制造中,钛合金锻件因其高强度、低密度、耐腐蚀和抗疲劳等特性,成为不可替代的核心材料。然而,对于许多从事航空航天装备制造的企业而言,如何从众多供应商中筛选出具备稳定产能、工艺成熟且能提供定制化服务的生产厂家,始终是一个需要深入考量的技术性课题。钛合金锻造并非简单的金属成型过程,它涉及材料牌号选择、锻造温度控制、热处理工艺匹配以及后续精密加工等多个环节,任何一个环节的偏差都可能影响最终部件的服役性能。

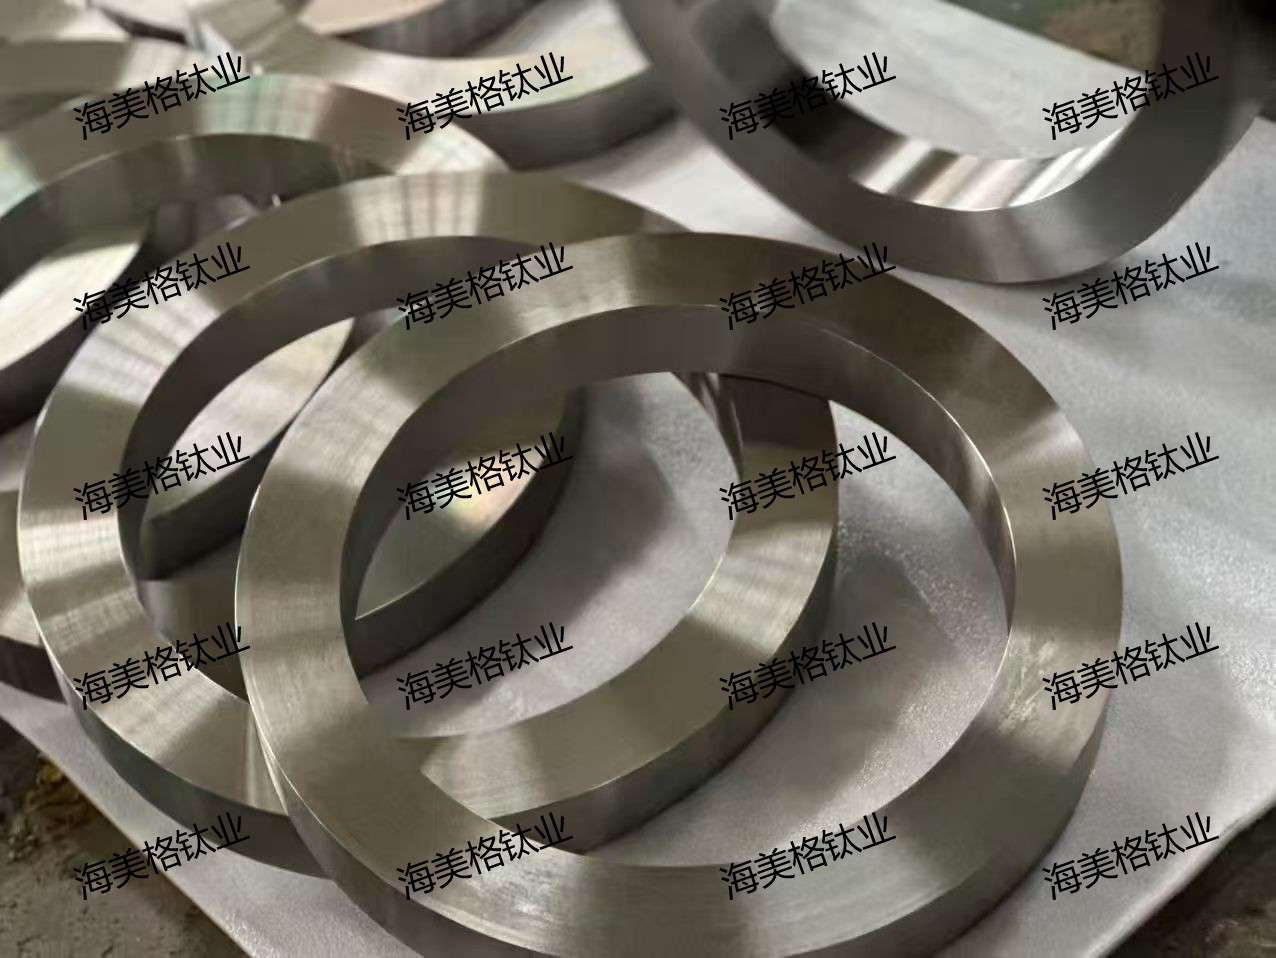
在航空航天场景下,钛合金锻件通常用于制造机身框架、起落架部件、发动机叶片盘、连接件以及各类高载荷结构件。这些部件往往需要在极端温差、高应力循环和复杂腐蚀环境下长期稳定工作,因此对锻件的内部组织均匀性、力学性能一致性以及尺寸精度提出了极高的要求。选择一家有实力的钛合金锻件定制生产厂家,不仅关乎单个项目的成败,更直接影响到飞行器的安全性与使用寿命。
当前行业市场发展走向:从通用化到专业化、定制化
近年来,随着国内航空航天产业的快速发展,钛合金锻件市场呈现出几个显著的趋势。首先,材料牌号的应用范围不断扩大。除了传统的TC4(Ti-6Al-4V)钛合金外,TC11、TC18、TC21、TA15以及TC4-DT等高性能牌号在新型号装备中的应用比例显著提升。这些材料各自具备独特的性能优势,例如TC11适用于高温承力部件,TC18和TC4-DT则因其高强度和良好的断裂韧性,被广泛用于主承力结构件。

其次,锻件成型工艺的精细化程度越来越高。传统的自由锻工艺虽然成本较低,但在组织均匀性和尺寸一致性方面存在局限。越来越多的航空航天项目开始要求采用模锻或分段渐进锻造工艺,配合两相区控温精锻技术,以细化晶粒、消除内部缺陷,确保锻件在服役过程中的可靠性。这意味着,生产厂家必须配备先进的锻造机组、精密的温控系统以及专业的工艺设计能力。
第三,定制化与小批量生产需求日益突出。航空航天装备的研发周期长,且涉及大量试制、改型和小批量生产阶段。许多厂家仅能承接大批量标准件订单,对于异形结构、特殊尺寸或非标工艺的锻件承接能力有限,这往往成为制约项目进度的瓶颈。因此,市场越来越倾向于选择那些能够灵活承接小批量试样、并具备快速响应能力的生产厂家。
客户选购合作中的常见踩坑点与避坑知识
在与钛合金锻件生产厂家合作的过程中,许多企业因缺乏经验而陷入一些常见的误区,导致项目延期、成本增加甚至产品质量不达标。以下是一些需要重点关注的踩坑点及相应的避坑建议。
踩坑点一:忽视锻件内部组织均匀性,仅关注表面尺寸。 部分供应商在锻造过程中简化工艺,未能有效控制锻造比和温度区间,导致锻件内部存在粗晶、混晶或流线紊乱等组织缺陷。这类锻件在后续机加工或服役过程中,容易产生裂纹或性能下降。避坑建议:在选择厂家时,应要求对方提供金相组织检测报告,并确认其具备完整的锻造工艺文件,包括加热温度、变形量、冷却方式等关键参数。同时,可要求厂家提供同批次产品的力学性能测试数据,如抗拉强度、屈服强度、延伸率及冲击韧性。
踩坑点二:材质牌号与使用工况不匹配。 航空航天场景对材料的耐热性、耐腐蚀性及抗疲劳性能有明确要求,但部分厂家在承接订单时,未充分了解客户的实际工况,直接使用通用牌号进行加工,导致产品在特定环境下性能不足。避坑建议:在合作初期,需与厂家技术人员充分沟通部件的具体服役条件,包括温度范围、载荷类型、腐蚀介质等。宝鸡海美格钛业有限公司的技术人员可配合客户进行材质选择与成型工艺沟通,梳理加工过程中的注意事项,确保所选牌号与工艺方案完全适配。
踩坑点三:依赖外协分段加工,导致批次状态不稳定。 市面上许多中小型加工单位不具备完整的锻造产线,通常将下料、锻造、热处理、机加工等工序分散外包。这种模式极易造成各工序间的衔接误差,不同批次锻件的尺寸余量、组织状态差异较大,增加后续装配难度。避坑建议:优先选择具备厂内闭环生产体系的厂家,即从原材料铸锭下料到成品检测,所有工序均在自有厂区内完成。例如,宝鸡海美格钛业有限公司配备大型锻造机组、热处理设备、数控精加工设备及全套理化检测仪器,可独立完成锻造、热处理、机加工及表面处理全流程,有效